Les ateliers de finition du bois à fort volume font face à une pression constante pour augmenter la production sans sacrifier la qualité de surface. Si vous souhaitez augmenter la capacité de production, réduire les heures de travail et maintenir une finition lisse comme du verre sur les ouvrages en bois, optimiser votre équipement est l'étape la plus fiable. HVBAN fabrique des équipements de manipulation de fluides industriels conçus pour gérer des revêtements exigeants tels que les laques à base de solvant et les laques catalysées avec une précision maximale.
Si votre ligne de finition rencontre actuellement des problèmes de peau d'orange, de surpulvérisation excessive ou d'épaisseur de film incohérente, notre équipe d'ingénierie technique peut vous aider. Contactez notre division de vente technique dès aujourd'hui pour des configurations d'équipement personnalisées, des prix distributeur et des recommandations directes de machines pour votre atelier.
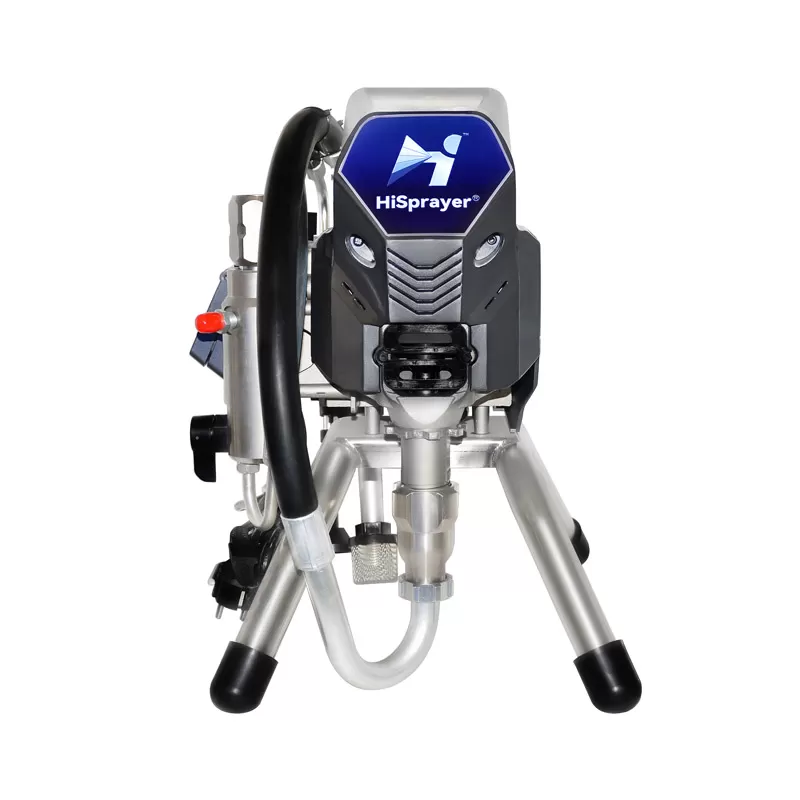
Pouvez-vous utiliser un pulvérisateur sans air pour la finition de laque ?
Une idée reçue courante dans le travail du bois architectural est que les finitions de qualité nécessitent exclusivement des systèmes à haut volume et basse pression (HVLP). Bien que le HVLP reste un incontournable pour les retouches et la production à faible volume, les opérations commerciales s'appuient sur un pulvérisateur sans air pour laque pour maintenir une production quotidienne élevée en pieds carrés.
La dynamique des fluides modernes et les buses de basse pression de précision ont complètement changé la finition du bois industriel. Avec la bonne configuration, les pompes à piston haute pression offrent des finitions de qualité mobilier tout en fonctionnant à des vitesses que les gobelets pneumatiques standards ne peuvent égaler.
Efficacité de production : Pulvérisateur sans air vs. HVLP pour les ateliers de fabrication de meubles à fort volume
Les installations de fabrication de meubles vivent et meurent par leurs taux de production quotidiens. Les pistolets de pulvérisation HVLP livrent généralement entre 0,3 et 0,8 gallons de matériau par minute, nécessitant un remplissage continu de fluide et plusieurs passes pour construire l'épaisseur du film. Cela crée un goulot d'étranglement sévère dans les usines traitant des centaines de portes de meubles par quart de travail.
En revanche, l'utilisation d'un pulvérisateur sans air pour la finition du bois permet à un opérateur de couvrir entre 800 et 1 500 pieds carrés par heure. La standardisation sur un système sans air offre des avantages opérationnels distincts :
Livraison de fluide soutenue : Le siphonnage directement depuis des seaux de 5 gallons ou des fûts de 55 gallons élimine le temps d'arrêt passé à remplir des gobelets à gravité.
Construction de film en une seule passe : Une pression de fluide élevée crée un motif de pulvérisation dense qui atteint les cibles de mil mouillé en moins de passes.
Coûts de main-d'œuvre réduits : Les opérateurs couvrent de vastes surfaces, telles que des panneaux muraux architecturaux et des cadres de cuisine, en une fraction du temps.
Lors de l'évaluation du sans air par rapport au HVLP pour la laque dans des environnements à fort volume, la méthode sans air gagne systématiquement en économies de main-d'œuvre et en capacité de pieds carrés par jour.
Caractéristiques des fluides : Gestion de la viscosité, de l'évaporation et de l'atomisation
La laque à base de solvant se comporte différemment des acryliques architecturaux lourds. Les laques standard contiennent des solvants à évaporation rapide, y compris des cétones, des esters et des hydrocarbures aromatiques. Ces solvants s'évaporent rapidement une fois exposés à l'atmosphère.
Parce que la viscosité de la laque est intrinsèquement faible (souvent entre 18 et 24 secondes dans un gobelet Zahn #2), appliquer une énergie fluide excessive peut déstabiliser l'atomisation. Si la pression du fluide est trop élevée, les gouttelettes atomisées deviennent exceptionnellement fines. Les solvants porteurs s'évaporent avant que la gouttelette n'atteigne le substrat en bois, provoquant une surface sèche et poudreuse connue sous le nom de pulvérisation à sec.
Inversement, une pression insuffisante laisse le jet de peinture mal atomisé, provoquant des coulures, des affaissements et un sévère effet peau d'orange. Contrôler la pression du fluide à l'intérieur d'un pulvérisateur sans air pour laque est l'étape fondamentale pour équilibrer la taille des gouttelettes avec un bon flash-off du solvant.
Pression de fluide optimale pour pulvériser de la laque avec un équipement sans air
La règle principale de la finition du bois commercial est simple : utilisez la pression de fluide la plus basse qui permet une atomisation complète sans queues. Une surpression des finitions à faible viscosité détruit l'efficacité du transfert, gaspille du matériau de revêtement coûteux et endommage les systèmes de filtration de l'air de l'atelier.
Réglages de PSI recommandés pour les laques à base de nitrocellulose (NC) et les laques catalysées
Différentes chimies de laque nécessitent des fenêtres de pression de fluide spécifiques. Les laques traditionnelles à base de nitrocellulose s'écoulent facilement à une faible cisaillement, tandis que les vernis de conversion catalysés par acide exigent une énergie plus élevée pour diviser le jet de fluide proprement.
| Type de laque / Revêtement | Solides par volume | Pression de fluide recommandée (PSI) | Film humide cible (Mils) |
|---|---|---|---|
| Laque à base de nitrocellulose (NC) | 15% – 22% | 800 – 1,100 PSI | 3 – 4 mils |
| Laque pré-catalysée (Pre-Cat) | 22% – 30% | 1,000 – 1,300 PSI | 3 – 5 mils |
| Vernis post-catalysé / Vernis de conversion | 30% – 42% | 1,200 – 1,600 PSI | 4 – 5 mils |
| Laques acryliques/alkydes à base d'eau | 28% – 36% | 1,300 – 1,700 PSI | 3 – 4 mils |
Les pompes à diaphragme et à piston industrielles fabriquées par HVBAN intègrent des régulateurs de fluide de haute précision. Ces vannes sensibles permettent aux opérateurs de maintenir un débit de fluide stable dans la plage critique de 800 à 1,300 PSI sans pics de pression soudains.
Le principe de la "pression la plus basse" : éliminer le surpulvérisation et réduire le gaspillage de matériau
Pour établir votre pression cible, commencez avec le régulateur de la pompe complètement tourné vers le bas. Visez le pistolet à peinture sur un panneau de test en carton, tirez complètement la gâchette et observez le motif de pulvérisation. À très basse pression, vous remarquerez des bandes de fluide épaisses en haut et en bas du motif—communément appelées "queues" ou "doigts".
Augmentez progressivement la pression du fluide par incréments de 50 PSI. Pulvérisez un passage de test rapide après chaque ajustement. Le moment exact où ces lourdes marges latérales se dissolvent en un ovale uniforme à bords effilés est votre pression de fonctionnement de base.
Régler la pression d'atomisation la plus basse réduit considérablement le rebond. Dans une usine utilisant 40 gallons de vernis transparent par semaine, améliorer l'efficacité du transfert de seulement 15% grâce à l'optimisation de la pression préserve des milliers de dollars en stocks de matières premières annuels.
Meilleures tailles de buses de pulvérisation sans air pour l'application de laque
La pression de fluide n'est qu'une moitié de l'équation hydraulique. La buse de pulvérisation contrôle le volume de fluide et la largeur du jet. Utiliser une buse de qualité entrepreneuriale inappropriée avec de la laque inondera la surface cible et ruinera la pièce de travail en quelques secondes.
Buses de pulvérisation à faible pression de finition fine (FFLP) vs. buses de pulvérisation standard pour entrepreneurs
Les buses de pulvérisation architecturales standard utilisent un pré-orifice unique conçu pour des revêtements en latex et élastomères lourds. Lors du traitement de vernis transparents à faible viscosité, ces buses standard génèrent un brouillard sévère et un marquage de bord proéminent.
La finition professionnelle du bois nécessite des buses à double orifice, des buses à faible pression de finition fine (FFLP). Ces buses spécialisées intègrent une étape d'atomisation double :
Chambre de pré-atomisation : Brise le flux de fluide haute pression en micro-gouttelettes uniformes avant que le revêtement n'atteigne l'ouverture de sortie.
Orifice final : Façonne le flux ramolli en un motif de ventilateur propre et effilé.
Les embouts à double atomisation permettent une rupture complète du fluide à une pression jusqu'à 50 % inférieure à celle des buses conventionnelles. Ce motif de pulvérisation plus doux empêche l'accumulation sur les bords et aide les couches de finition à s'écouler ensemble en un film lisse et miroir.
Tableau des tailles : Correspondance de la taille de l'orifice et de la largeur du ventilateur aux composants de mobilier
La numérotation des embouts de pulvérisation utilise un code standardisé. Le premier chiffre représente la moitié de la largeur du ventilateur à une distance de pulvérisation de 12 pouces (un "3" indique un ventilateur de 6 pouces). Les deux derniers chiffres indiquent la taille de l'orifice de fluide en millièmes de pouce.
| Zone d'application | Taille d'embout recommandée | Largeur du ventilateur à 12" | Débit de fluide (GPM) |
|---|---|---|---|
| Pattes tournées, épingles, petits ornements | 208 ou 210 | 4 pouces | 0.07 – 0.11 GPM |
| Cadres de façade, rails étroits, tiroirs | 308 ou 310 | 6 pouces | 0.07 – 0.11 GPM |
| Portes de cabinet standard, panneaux | 410 ou 412 | 8 pouces | 0.11 – 0.16 GPM |
| Grandes tables, dalles architecturales | 512 ou 514 | 10 pouces | 0.16 – 0.22 GPM |
Pour la plupart des meubles intérieurs, un embout 310 ou 410 FFLP offre l'équilibre ultime entre le contrôle du film et la vitesse de couverture sans inonder les détails du profil ou les rainures des panneaux en retrait.
Usure des embouts et débit : Prévenir les défauts de produit lors de courses continues
Les embouts de pulvérisation de laque sont des éléments d'usure soumis à l'érosion par fluide abrasif. Même les finitions en bois transparent contiennent des agents d'aplatissement (silices synthétiques) et des résines dures réticulées qui agissent comme du papier de verre liquide contre les buses en carbure de tungstène ou en diamant.
À mesure qu'un orifice d'embout s'érode, deux changements distincts se produisent :
L'orifice de fluide s'élargit, délivrant un volume plus élevé par seconde.
La largeur du ventilateur rétrécit, concentrant le fluide sur un chemin plus étroit.
Un embout usé de .010" peut facilement s'éroder en une ouverture de .013" après 100 gallons de travail continu. Ce changement augmente les taux de décharge de fluide de près de 70 %. Lorsqu'une buse non calibrée déverse autant de volume excédentaire, le pulvérisateur subit une accumulation excessive de film, des temps de séchage prolongés et des fissures de boue sur les joints d'angle. Les responsables de l'assurance qualité doivent auditer les embouts de pulvérisation toutes les deux semaines et remplacer systématiquement les unités usées.
Techniques de configuration professionnelles pour la pulvérisation de laque industrielle
Appliquer des revêtements à base de solvant à l'aide d'une pompe haute pression nécessite des procédures strictes sur le lieu de travail. Les revêtements liquides forcés à travers des buses fines à 1 000 PSI génèrent une électricité statique considérable, créant un risque d'inflammation si les protocoles de sécurité sont négligés.
Mise à la terre statique et protocoles de sécurité anti-explosion (Classe 1, Div 1)
La pulvérisation de laques inflammables à l'intérieur nécessite un équipement certifié. Les pompes à peinture électriques sans air standard sont équipées de moteurs à balais à cadre ouvert qui produisent des arcs électriques internes continus. Ces moteurs peuvent enflammer des nuages de vapeur de solvant concentrés.
Pour les laques à base de solvant pour bois, les installations doivent utiliser des pompes pneumatiques sans air ou des équipements électriques intrinsèquement sûrs et anti-explosion certifiés pour les environnements dangereux de Classe 1, Division 1. Respectez toujours ces exigences de sécurité :
Collier de mise à la terre mécanique : Fixez un collier de mise à la terre en cuivre robuste directement du châssis de la pompe à une véritable mise à la terre, comme une tige de mise à la terre en métal ou un élément en acier structurel.
Mise à la terre du seau : Connectez le conteneur en matériau métallique au châssis de la pompe avec un fil de mise à la terre conducteur. Ne pulvérisez jamais de la laque directement à partir de seaux en plastique non mis à la terre.
Flexible de fluide conducteur : Utilisez des lignes de mise à la terre dynamiques dotées de fils de drainage statiques intégrés dans le tressage du flexible.
Configuration du flexible : Utilisation de flexibles de 3/16" pour l'ergonomie et le contrôle des fluides
La plupart des entrepreneurs commerciaux transportent des flexibles de fluide de 1/4 pouce ou 3/8 pouce sur leurs installations. Bien que des diamètres de flexible plus grands soient nécessaires pour éviter les chutes de pression sur des longueurs de 100 pieds de peinture extérieure, ils sont encombrants pour les cabines de pulvérisation de finition en bois.
Pour optimiser le contrôle des fluides, reliez votre ligne principale à un flexible de 5 pieds ou 6 pieds, flexible de 3/16 pouce juste avant le pistolet de pulvérisation. Cette ligne de flexible réduite offre des améliorations mécaniques tangibles :
Élimine le couple du poignet : Un flexible de pulvérisation flexible se déplace librement, permettant au technicien de pulvérisation de maintenir une position de pistolet perpendiculaire sur des pièces en retrait.
Stabilise les sursauts hydrauliques : Le diamètre interne étroit du flexible agit comme un amortisseur de fluide, lissant les petites oscillations de pression provenant des coups de piston alternatifs.
Choix du filtre de collecteur et de pistolet pour prévenir les éclats de laque
Une surface brillante ou satinée impeccable nécessite des chemins de fluide sans contaminants. La contamination particulaire ruine les surfaces des armoires, nécessitant un ponçage de couleur et un revernissage intensifs.
Les configurations de finition fine nécessitent une filtration multi-étapes :
Filtre d'aspiration : Installez un panier en métal à mailles fines sur le tube d'entrée de la pompe pour bloquer les morceaux de peau séchés provenant de conteneurs en vrac.
Filtre de collecteur de pompe : Installez un filtre de collecteur de 100 mailles à l'intérieur du boîtier principal de la pompe pour piéger les particules fines tôt dans le chemin du fluide.
Filtre de poignée : Installez un filtre de poignée de 100 mailles à 150 mailles directement à l'intérieur de la poignée du pistolet.
Cette filtration progressive garantit que seule une couche de finition complètement liquéfiée et propre atteint la buse de pulvérisation fine, éliminant les obstructions de buse et évitant les éclats de surface.
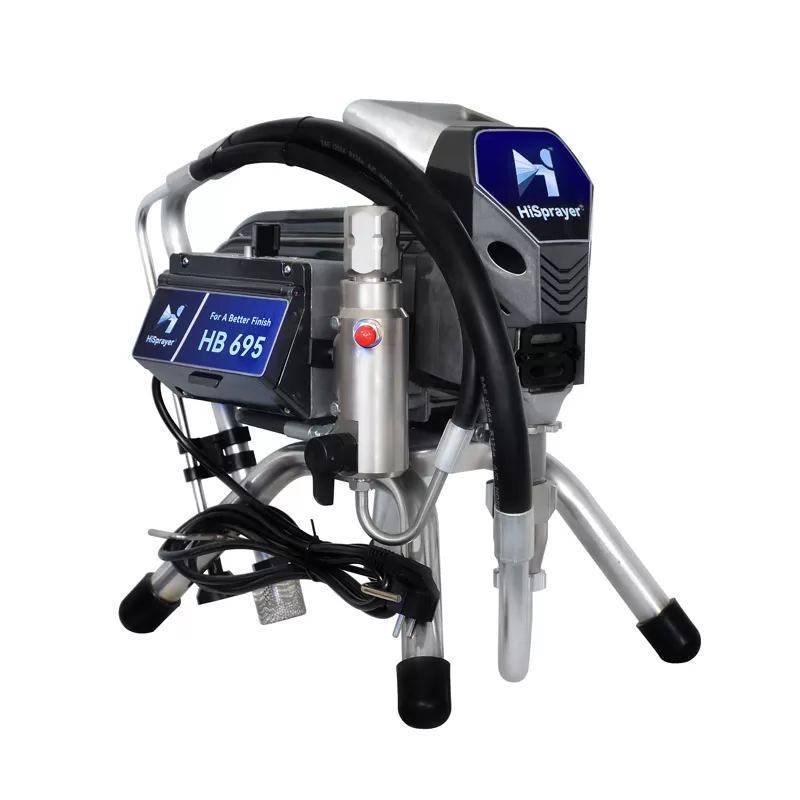
Comparaison stratégique : Airless vs. Air-Assisted Airless (AAA) pour les armoires
Lors de la conception de lignes de production de finition en bois, les responsables d'atelier pèsent régulièrement les unités airless haute pression contre les systèmes Air-Assisted Airless (AAA). Les deux systèmes utilisent la pression du fluide hydraulique pour atomiser les matériaux, mais ils équilibrent différemment l'efficacité de sortie et de transfert.
Coûts d'investissement (CapEx) et compromis sur la qualité de finition
Les installations airless standard fonctionnent par pure force hydraulique. Les configurations airless assistées par air combinent une pression de fluide hydraulique plus basse (généralement de 400 à 700 PSI) avec un flux auxiliaire d'air comprimé régulé (10 à 30 PSI) alimenté directement dans le capuchon d'air pour adoucir et affiner les marges du ventilateur.
| Métrique de Performance | Pulvérisateur Airless Standard (avec buse FFLP) | Installation Air-Assisted Airless (AAA) |
|---|---|---|
| Efficacité de Transfert | 50 % – 65 % | 65 % – 78 % |
| Vitesse d'Application | Très Rapide (Jusqu'à 1,5 GPM) | Modérée à Rapide (0,2 – 0,5 GPM) |
| Coût Initial de l'Équipement (CapEx) | Investissement inférieur | Investissement modéré à élevé |
| Exigences Utilitaires | Électrique Direct ou Air Drive | Air Pur à Haute CFM Continu + Pompe à Fluide |
| Complexité de Maintenance | Une seule ligne de fluide ; faible complexité | Deux tuyaux de fluide/air ; équilibrage précis nécessaire |
| Application de Finition Idéale | Grandes installations, armoires, production en volume élevé | Mobilier sur mesure haut de gamme, profils complexes |
Pour les grandes séries de production impliquant des panneaux architecturaux à panneaux plats, les installations airless standard associées à des buses FFLP modernes offrent des taux de production qui triplent la production AAA standard, maintenant les investissements en capital initiaux significativement plus bas.
Dépannage des Défauts Courants de Pulvérisation de Laque Airless
Gardez cette liste de vérification opérationnelle de dépannage sur votre sol de finition pour résoudre rapidement les problèmes de revêtement :
Micro-Bulles et Éclatement de Solvant :
Cause Racine : La pression de fluide excessive aère la laque, ou une épaisseur de mil humide importante piège le solvant évaporant sous une peau de surface flashée.
Solution : Réduisez la pression de fluide de la pompe de 100 à 150 PSI. Diluez la finition en utilisant un solvant à évaporation plus lente (comme le butyl cellosolve ou le naphta à haut flash). Appliquez des couches humides plus fines.
Bords ou Queues Lourds (Doigts) :
Cause Racine : La pression de fluide est réglée en dessous du seuil d'atomisation pour la viscosité actuelle de la laque, ou l'orifice de la buse est bouché.
Solution : Augmentez la pression de fluide étape par étape. Si la pression est déjà proche des limites maximales, changez pour une buse avec un orifice plus petit ou diluez le fluide de 5 % à 10 %.
Pulvérisation Sèche et Texture Rugueuse :
Cause Racine : La distance de la buse est trop éloignée du substrat (plus de 12 pouces), ou la pression d'atomisation est excessivement élevée, provoquant la vaporisation des solvants porteurs dans l'air.
Solution : Maintenez une distance de recul stricte de 8 à 10 pouces. Réduisez la pression de fluide pour diminuer le cisaillement et l'exposition de surface des gouttelettes.
Ruissellements et Affaissements :
Cause Racine : L'orifice de la buse est trop grand, la vitesse de déplacement de l'opérateur est trop lente, ou les passes de pulvérisation qui se chevauchent dépassent 50 %.
Solution : Passez d'un orifice de .012" à un orifice de .010" ou .008". Augmentez votre vitesse de passage manuelle et maintenez un chevauchement de ventilateur exact de 50 %.
Questions Fréquemment Posées
Q1 : Dois-je diluer la laque avant de l'utiliser avec un pulvérisateur airless ?
A1 : La plupart des laques industrielles commerciales s'utilisent directement depuis le conteneur sans dilution si vous utilisez une pompe airless avec la pression de fluide correcte. Cependant, si vous remarquez des queues de bord à des pressions de fonctionnement normales, ou si des températures ambiantes élevées dans l'atelier provoquent un éclatement prématuré du solvant, réduire la viscosité avec 5 % à 10 % de diluant à laque aide à équilibrer le motif de pulvérisation.
Q2 : Puis-je utiliser des buses architecturales standard pour pulvériser des couches de finition transparentes ?
A2 : Non. Les buses de contrat standard (comme les buses 517 couramment utilisées pour les peintures murales intérieures) poussent trop de volume et créent une atomisation grossière lorsqu'elles sont associées à des couches de finition transparentes fines. Vous devez utiliser des buses dédiées à la finition fine à basse pression (FFLP) de taille comprise entre .008" et .012" pour obtenir des surfaces de laque lisses et sans défaut.
Q3 : Comment nettoyer complètement la laque de mon pulvérisateur sans air ?
A3 : Tout d'abord, relâchez complètement la pression du système. Retirez le tuyau d'aspiration du seau de matériau et rincez le système avec un solvant propre et compatible jusqu'à ce que le décharge soit claire. Retirez et frottez à la main le filtre de pistolet, le filtre de collecteur et la buse à l'aide d'une brosse en nylon à poils doux et d'un solvant propre. Conservez la pompe remplie d'un fluide de stockage approuvé ou de solvants minéraux propres pour protéger les joints internes du fluide.
Q4 : Pourquoi ma finition laquée présente-t-elle un sévère effet peau d'orange lorsque j'utilise une pompe sans air ?
A4 : L'effet peau d'orange indique généralement une atomisation incomplète des gouttelettes ou un flash-off rapide du solvant qui empêche les gouttelettes humides de s'écouler. Confirmez que votre pression de fluide est suffisamment élevée pour éliminer les queues de motif, vérifiez que vous utilisez une buse FFLP et assurez-vous que la pièce à travailler n'est pas positionnée dans un flux d'air turbulent direct provenant d'un ventilateur de cabine de pulvérisation.
Q5 : Puis-je pulvériser des laques à base d'eau en utilisant exactement le même équipement sans air que les laques à base de solvant ?
A5 : Oui, mais les laques à base d'eau présentent généralement une viscosité, une tension de surface et un contenu en solides plus élevés. Vous devrez généralement faire fonctionner la pression du fluide de la pompe 200 à 400 PSI plus élevée que celle des produits à base de solvant, et passer à une taille de buse légèrement plus grande, comme une buse FFLP 312 ou 412, pour obtenir une atomisation complète du fluide.
Partenaire avec HVBAN pour les systèmes de revêtement industriel
Choisir le bon équipement de manipulation des fluides protège votre atelier contre les imperfections de surface coûteuses, les temps d'arrêt récurrents et le gaspillage de matériaux. HVBAN fabrique des équipements de pulvérisation sans air durables, pneumatiques et électriques, conçus pour répondre aux exigences des lignes de production modernes de finition du bois.
Que vous ayez besoin de mettre à niveau une cellule de production existante ou de configurer une ligne de finition commerciale entière, notre équipe d'ingénierie est là pour vous aider. Demandez un devis industriel à HVBAN aujourd'hui pour parler avec un spécialiste de la manipulation des fluides de vos objectifs de production.