Las tiendas de acabado de madera de alto volumen enfrentan una presión constante para aumentar la producción sin sacrificar la calidad de la superficie. Si desea expandir la capacidad de producción, reducir las horas de trabajo y mantener un acabado suave como el vidrio en el trabajo de carpintería, optimizar su equipo es el paso más confiable. HVBAN fabrica equipos industriales para el manejo de fluidos diseñados para manejar recubrimientos exigentes como lacas a base de solventes y lacas catalizadas con la máxima precisión.
Si su línea de acabado actualmente tiene problemas con la piel de naranja, el exceso de pulverización o el grosor de película inconsistente, nuestro equipo de ingeniería técnica puede ayudar. Contacte a nuestra división de ventas técnicas hoy para configuraciones de equipos personalizadas, precios de distribuidor y recomendaciones directas de máquinas para su tienda.
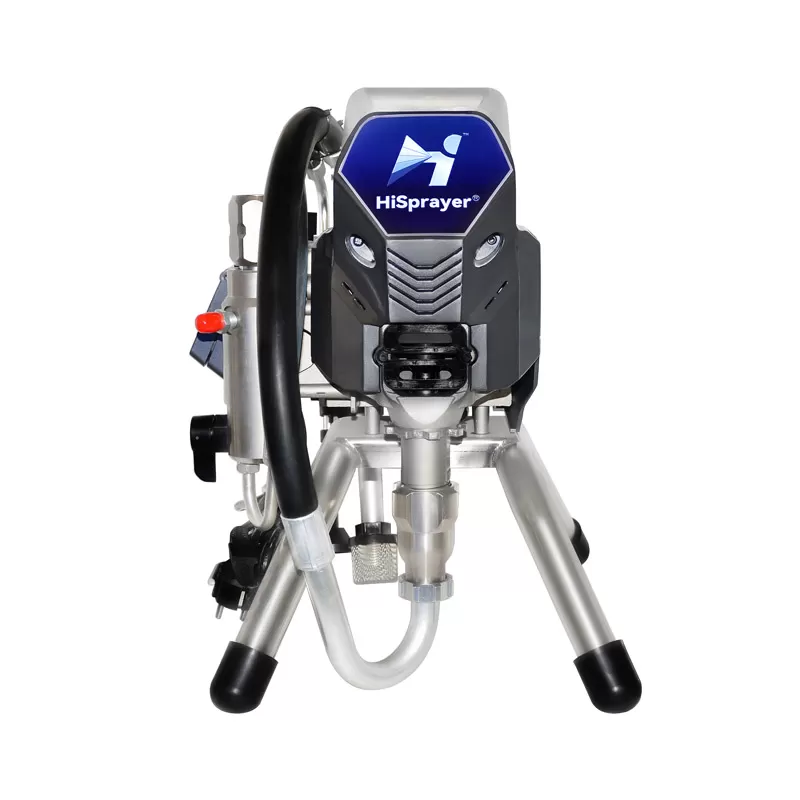
¿Puede usar un pulverizador sin aire para acabado de laca?
Una creencia común en el trabajo de carpintería arquitectónica es que los acabados finos requieren sistemas de alto volumen y baja presión (HVLP) exclusivamente. Si bien HVLP sigue siendo un elemento básico para retoques y producción de bajo volumen, las operaciones comerciales dependen de un pulverizador sin aire para laca para mantener una alta producción diaria en pies cuadrados.
La dinámica de fluidos moderna y las puntas de baja presión de precisión han cambiado completamente el acabado industrial de madera. Con la configuración correcta, las bombas de pistón de alta presión ofrecen acabados de calidad de fábrica y de muebles mientras operan a velocidades que las copas neumáticas estándar no pueden igualar.
Eficiencia de Producción: Pulverizador Sin Aire vs. HVLP para Talleres de Gabinetes de Alto Volumen
Las instalaciones de fabricación de gabinetes viven y mueren por sus tasas de producción diarias. Las pistolas de pulverización HVLP típicamente entregan entre 0.3 y 0.8 galones de material por minuto, requiriendo un reabastecimiento continuo de fluidos y múltiples pasadas para construir el grosor de la película. Esto crea un grave cuello de botella en las plantas que procesan cientos de puertas de gabinete por turno.
En contraste, usar un pulverizador sin aire para acabado de madera permite a un operador cubrir entre 800 y 1,500 pies cuadrados por hora. Estandarizar en un sistema sin aire ofrece ventajas operativas distintas:
Entrega de Fluido Sostenida: Succionar directamente de cubos de 5 galones o barriles de 55 galones elimina el tiempo de inactividad gastado reabasteciendo copas de gravedad.
Construcción de Película en Una Sola Pasada: La alta presión de fluido crea un patrón de pulverización denso que alcanza los objetivos de mil húmedos en menos pasadas.
Menor Costo Laboral: Los operadores cubren vastas áreas de superficie, como paneles de pared arquitectónicos y marcos de cocina, en una fracción del tiempo.
Al evaluar sin aire vs HVLP para laca en entornos de alto volumen, el método sin aire gana consistentemente en ahorros laborales y capacidad de pies cuadrados por día.
Características del Fluido: Manejo de Viscosidad, Evaporación y Atomización
La laca a base de solventes se comporta de manera diferente a los acrílicos arquitectónicos pesados. Las lacas estándar contienen solventes de rápida evaporación, incluidos cetonas, ésteres y hidrocarburos aromáticos. Estos solventes se evaporan rápidamente una vez expuestos a la atmósfera.
Debido a que la viscosidad de la laca es inherentemente baja (a menudo entre 18 y 24 segundos en un vaso Zahn #2), aplicar una energía de fluido excesiva puede desestabilizar la atomización. Si la presión del fluido es demasiado alta, las gotas atomizadas se vuelven excepcionalmente finas. Los disolventes portadores se evaporan antes de que la gota golpee el sustrato de madera, causando una superficie seca y polvorienta conocida como spray seco.
Por el contrario, una presión insuficiente deja la corriente de pintura mal atomizada, causando goteos, caídas y un severo efecto de piel de naranja. Controlar la presión del fluido dentro de un pulverizador sin aire para laca es el paso fundamental para equilibrar el tamaño de las gotas con la adecuada evaporación del disolvente.
Presión de Fluido Óptima para Pulverizar Laca con un Equipo Sin Aire
La regla principal del acabado de madera comercial es simple: use la presión de fluido más baja que produzca una atomización completa sin colas. La sobrepresurización de acabados de baja viscosidad destruye la eficiencia de transferencia, desperdicia material de recubrimiento costoso y daña los sistemas de filtración de aire en el taller.
Ajustes de PSI Recomendados para Lacas de Nitrocelulosa (NC) y Lacas Catalizadas
Diferentes químicas de laca requieren ventanas específicas de presión de fluido. Las lacas de nitrocelulosa tradicionales fluyen fácilmente a baja cizallamiento, mientras que los barnices de conversión catalizados por ácido requieren mayor energía para dividir la corriente de fluido limpiamente.
| Tipo de Laca / Recubrimiento | Sólidos por Volumen | Presión de Fluido Recomendada (PSI) | Película Húmeda Objetivo (Mils) |
|---|---|---|---|
| Laca de Nitrocelulosa (NC) | 15% – 22% | 800 – 1,100 PSI | 3 – 4 mils |
| Laca Pre-Catalizada (Pre-Cat) | 22% – 30% | 1,000 – 1,300 PSI | 3 – 5 mils |
| Barniz Post-Catalizado / Conversión | 30% – 42% | 1,200 – 1,600 PSI | 4 – 5 mils |
| Lacas Acrílicas/Alquídicas a Base de Agua | 28% – 36% | 1,300 – 1,700 PSI | 3 – 4 mils |
Las bombas de diafragma e pistón industriales fabricadas por HVBAN incorporan reguladores de fluido de alta precisión. Estas válvulas sensibles permiten a los operadores mantener una entrega de fluido constante en la banda crítica de 800 a 1,300 PSI sin picos de presión repentinos.
El Principio de "Presión Más Baja": Eliminando el Exceso de Pulverización y Reduciendo el Desperdicio de Material
Para establecer su presión objetivo, comience con el regulador de la bomba completamente cerrado. Apunte la pistola de pulverización a un panel de prueba de cartón, tire del gatillo completamente y observe el patrón de abanico. A muy baja presión, notará bandas de fluido gruesas en la parte superior e inferior del patrón—comúnmente referidas como "colas" o "dedos".
Aumente gradualmente la presión del fluido en incrementos de 50 PSI. Pulverice una rápida pasada de prueba después de cada ajuste. El momento exacto en que esos márgenes laterales pesados se disuelven en un óvalo uniforme con bordes difusos es su presión de funcionamiento base.
Ajustar la presión de atomización más baja reduce significativamente el rebote. En una planta que procesa 40 galones de capa transparente por semana, mejorar la eficiencia de transferencia en solo un 15% a través de la optimización de presión preserva miles de dólares en stock de materia prima anual.
Mejores Tamaños de Punta de Pulverización Sin Aire para la Aplicación de Laca
La presión del fluido es solo una parte de la ecuación hidráulica. La punta de pulverización controla el volumen de flujo de fluido y el ancho del abanico. Usar una punta de grado contratista inapropiada con laca inundará la superficie objetivo y arruinará la pieza de trabajo en segundos.
Puntas de Pulverización de Baja Presión para Acabado Fino (FFLP) vs. Puntas de Pulverización Estándar para Contratistas
Las puntas de pulverización arquitectónicas estándar utilizan un solo pre-orificio diseñado para recubrimientos de látex y elastoméricos pesados. Al procesar capas transparentes de baja viscosidad, estas puntas estándar generan una neblina severa y un marcado prominente en los bordes.
El acabado profesional de madera requiere puntas de doble orificio, puntas de Baja Presión para Acabado Fino (FFLP). Estas boquillas especializadas incorporan una etapa de doble atomización:
Cámara de Pre-Aatomización: Rompe el chorro de fluido a alta presión en micro-gotas uniformes antes de que el recubrimiento llegue a la apertura de salida.
Orificio Final: Moldea el chorro suavizado en un patrón de abanico limpio y cónico.
Las puntas de doble atomización permiten una ruptura completa del fluido a presiones hasta un 50% más bajas que las boquillas convencionales. Este patrón de pulverización más suave previene la acumulación en los bordes y ayuda a que las capas de recubrimiento fluyan juntas en una película plana y sin imperfecciones.
Tabla de Tamaños: Correspondencia del Tamaño del Orificio y el Ancho del Abanico con Componentes de Muebles
La numeración de las puntas de pulverización utiliza un código estandarizado. El primer dígito representa la mitad del ancho del abanico a una distancia de pulverización de 12 pulgadas (un "3" indica un abanico de 6 pulgadas). Los dos últimos dígitos indican el tamaño del orificio del fluido en milésimas de pulgada.
| Área de Aplicación | Tamaño de Punta Recomendado | Ancho del Abanico a 12" | Tasa de Flujo de Fluido (GPM) |
|---|---|---|---|
| Patas Torneadas, Espigas, Pequeños Adornos | 208 o 210 | 4 pulgadas | 0.07 – 0.11 GPM |
| Marcos Frontales, Rieles Estrechos, Cajones | 308 o 310 | 6 pulgadas | 0.07 – 0.11 GPM |
| Puertas de Gabinete Estándar, Paneles | 410 o 412 | 8 pulgadas | 0.11 – 0.16 GPM |
| Grandes Mesas, Losas Arquitectónicas | 512 o 514 | 10 pulgadas | 0.16 – 0.22 GPM |
Para la mayoría de los gabinetes interiores, una punta FFLP 310 o 410 proporciona el equilibrio definitivo entre el control de la película y la velocidad de cobertura sin inundar los detalles del perfil o los surcos de los paneles empotrados.
Desgaste de la Punta y Tasa de Flujo: Prevención de Defectos de Producto en Ejecuciones Continuas
Las puntas de pulverización de laca son elementos de desgaste sujetos a la erosión por fluidos abrasivos. Incluso los acabados de madera transparentes contienen agentes de aplanamiento (sílicas sintéticas) y resinas duras de entrecruzamiento que actúan como papel de lija líquido contra boquillas de carburo de tungsteno o diamante.
A medida que un orificio de punta se erosiona, ocurren dos cambios distintos:
El orificio del fluido se agranda, entregando un mayor volumen por segundo.
El ancho del abanico se reduce, concentrando el fluido en un camino más estrecho.
Una punta desgastada de .010" puede erosionarse fácilmente hasta convertirse en una abertura de .013" después de 100 galones de trabajo continuo. Ese cambio aumenta las tasas de descarga de fluido en casi un 70%. Cuando una boquilla no calibrada descarga ese exceso de volumen, el recubridor experimenta un exceso de acumulación de película, tiempos de secado prolongados y agrietamiento en las juntas de esquina. Los gerentes de aseguramiento de calidad deben auditar las puntas de pulverización cada dos semanas y reemplazar las unidades desgastadas de manera sistemática.
Técnicas de Configuración Profesional para la Pulverización de Laca Industrial
Aplicar recubrimientos a base de solventes a través de una bomba de alta presión requiere procedimientos estrictos en el taller. Los recubrimientos líquidos forzados a través de boquillas finas a 1,000 PSI generan una considerable electricidad estática, creando un riesgo de ignición si se descuidan los protocolos de seguridad.
Conexión a Tierra Estática y Protocolos de Seguridad a Prueba de Explosiones (Clase 1, Div 1)
Pulverizar lacas inflamables en interiores requiere equipos certificados. Las bombas de pintura eléctricas sin aire estándar cuentan con motores de cepillo de marco abierto que producen arcos eléctricos internos continuos. Estos motores pueden encender nubes de vapor de solvente concentradas.
Para lacas de madera a base de solventes, las instalaciones deben operar bombas neumáticas sin aire o equipos eléctricos intrínsecamente seguros y a prueba de explosiones certificados para entornos peligrosos de Clase 1, División 1. Siempre cumpla con estos requisitos de seguridad:
Abrazadera de Conexión a Tierra Mecánica: Fije una abrazadera de conexión a tierra de cobre de alta resistencia directamente del chasis de la bomba a una verdadera conexión a tierra, como una varilla de tierra metálica o un miembro de acero estructural.
Conexión a Tierra del Recipiente: Conecte el recipiente de material metálico al marco de la bomba con un cable de conexión a tierra conductivo. Nunca rocíe laca directamente desde cubos de plástico no conectados a tierra.
Hoses de Fluido Conductivo: Utilice líneas de conexión a tierra dinámicas que presenten cables de drenaje estático integrados dentro del trenzado de la manguera.
Configuración de Manguera: Usando Mangueras de 3/16" para Ergonomía y Control de Fluido
La mayoría de los contratistas comerciales utilizan mangueras de fluido de 1/4 de pulgada o 3/8 de pulgada en sus equipos. Si bien los diámetros de manguera más grandes son necesarios para evitar caídas de presión en recorridos de 100 pies de pintura exterior, son engorrosos para las cabinas de pulverización de acabado de madera.
Para optimizar el control del fluido, conecte su línea principal a una manguera de 5 pies o 6 pies, manguera de 3/16 de pulgada justo antes de la pistola de pulverización. Esta línea de manguera reducida ofrece mejoras mecánicas tangibles:
Elimina el Torque de Muñeca: Una manguera flexible se mueve libremente, permitiendo que el técnico de pulverización mantenga una posición de pistola perpendicular en partes rehundidas.
Estabiliza el Aumento Hidráulico: El diámetro interno estrecho de la manguera actúa como un amortiguador de fluido, suavizando las oscilaciones menores de presión de los golpes de pistón reciprocante.
Selección de Malla de Filtro de Colectores y Pistolas para Prevenir Grumos de Laca
Una superficie brillante o satinada impecable requiere caminos de fluido libres de contaminantes. La contaminación por partículas arruina las superficies de los gabinetes, exigiendo un lijado de color intensivo en mano de obra y una nueva capa de pintura.
Las configuraciones de acabado fino requieren filtración de múltiples etapas:
Filtro de Succión: Instale una cesta de metal de malla fina en el tubo de entrada de la bomba para bloquear trozos de piel seca de contenedores a granel.
Filtro de Colector de Bomba: Coloque un filtro de colector de 100 mallas dentro de la carcasa principal de la bomba para atrapar partículas finas temprano en el camino del fluido.
Filtro de Mango: Coloque un filtro de mango de 100 mallas a 150 mallas directamente dentro del mango de la pistola.
Esta filtración progresiva asegura que solo el recubrimiento transparente completamente licuado y limpio llegue a la punta de pulverización fina, eliminando obstrucciones en la boquilla y evitando grumos en la superficie.
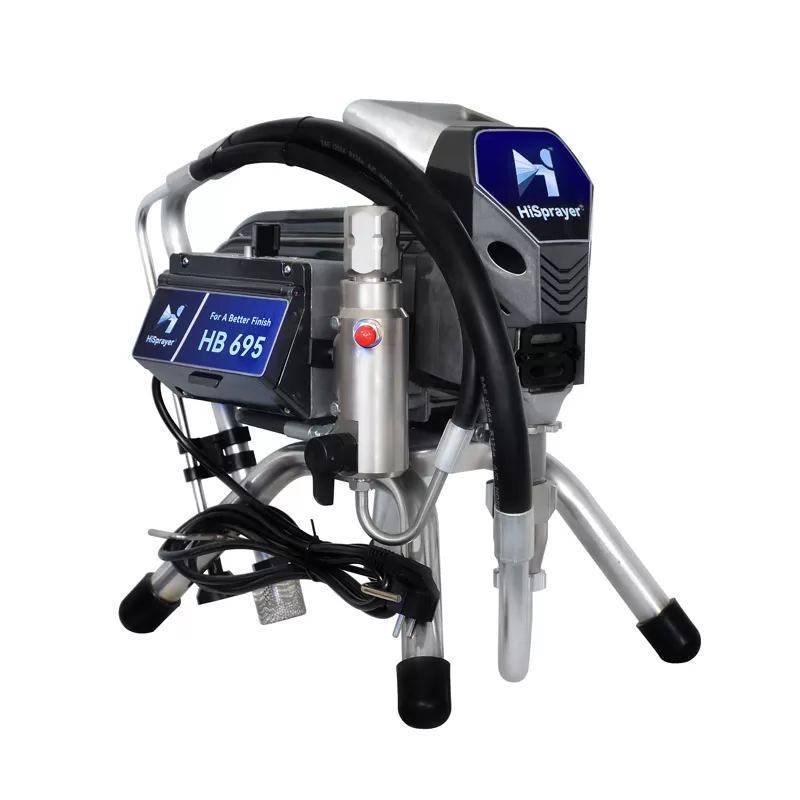
Comparación Estratégica: Airless vs. Air-Assisted Airless (AAA) para Gabinetes
Al diseñar líneas de producción de acabado de madera, los gerentes de taller sopesan rutinariamente unidades airless de alta presión frente a sistemas Air-Assisted Airless (AAA). Ambos sistemas utilizan presión de fluido hidráulico para atomizar materiales, pero equilibran la eficiencia de salida y transferencia de manera diferente.
Compensaciones de Gasto de Capital (CapEx) y Calidad de Acabado
Los equipos airless estándar operan mediante pura fuerza hidráulica. Las configuraciones airless asistidas por aire combinan una presión de fluido hidráulico más baja (típicamente de 400 a 700 PSI) con un flujo auxiliar de aire comprimido regulado (10 a 30 PSI) alimentado directamente en la tapa de aire para suavizar y refinar los márgenes del ventilador.
| Métrica de Rendimiento | Pulverizador Airless Estándar (con Punta FFLP) | Equipo Airless Asistido por Aire (AAA) |
|---|---|---|
| Eficiencia de Transferencia | 50% – 65% | 65% – 78% |
| Velocidad de Aplicación | Muy Rápido (Hasta 1.5 GPM) | Moderado a Rápido (0.2 – 0.5 GPM) |
| Costo Inicial del Equipo (CapEx) | Inversión más baja | Inversión Moderada a Alta |
| Requisitos de Utilidad | Accionamiento Eléctrico Directo o por Aire | Aire Limpio de Alto CFM Continuo + Bomba de Fluido |
| Complejidad de Mantenimiento | Línea de fluido única; baja complejidad | Mangueras de fluido/aire duales; se necesita un equilibrio preciso |
| Aplicación de Acabado Ideal | Grandes accesorios, gabinetes, producción de alto volumen | Muebles personalizados de alta gama, perfiles intrincados |
Para grandes producciones que involucran paneles arquitectónicos de panel plano, los equipos airless estándar emparejados con puntas FFLP modernas ofrecen tasas de salida que triplican la producción estándar de AAA, manteniendo las inversiones de capital iniciales significativamente más bajas.
Solución de Problemas Comunes en la Pulverización de Laca Airless
Mantenga esta lista de verificación de solución de problemas operativos en su área de acabado para abordar rápidamente los problemas de recubrimiento:
Micro-Burbujas y Pop de Solvente:
Causa Raíz: La presión de fluido excesiva airea la laca, o el grosor de mil húmedo pesado atrapa el solvente evaporándose debajo de una piel superficial que se ha secado.
Solución: Reduzca la presión del fluido de la bomba en 100–150 PSI. Diluir el acabado utilizando un solvente de evaporación más lenta (como butil celosolve o nafta de alto punto de inflamación). Aplique capas húmedas más delgadas.
Bordes o Colas Pesadas (Dedos):
Causa Raíz: La presión del fluido está configurada por debajo del umbral de atomización para la viscosidad actual de la laca, o el orificio de la punta de pulverización está obstruido.
Solución: Aumente la presión del fluido paso a paso. Si la presión ya está cerca de los límites máximos, cambie a una punta con un tamaño de orificio más pequeño o diluya el fluido en un 5% a 10%.
Pulverización Seca y Textura Áspera:
Causa Raíz: La distancia de la pistola está demasiado lejos del sustrato (más de 12 pulgadas), o la presión de atomización es excesivamente alta, causando que los solventes portadores se vaporicen en el aire.
Solución: Mantenga una distancia de separación estricta de 8 a 10 pulgadas. Reduzca la presión del fluido para disminuir la cizalladura y la exposición de la superficie de las gotas.
Goteos y Caídas:
Causa Raíz: El orificio de la punta de pulverización es demasiado grande, la velocidad de desplazamiento del operador es demasiado lenta, o los pases de pulverización superpuestos exceden el 50%.
Solución: Baje de un orificio de .012" a un orificio de .010" o .008". Aumente su velocidad de pase manual y mantenga un solapamiento de ventilador exacto del 50%.
Preguntas Frecuentes
Q1: ¿Necesito diluir la laca antes de pasarla por un pulverizador airless?
A1: La mayoría de las lacas industriales comerciales se utilizan directamente del recipiente sin diluir si utiliza una bomba airless con la presión de fluido correcta. Sin embargo, si nota colas en los bordes a presiones de operación normales, o si las altas temperaturas ambientales en la tienda causan una evaporación prematura del solvente, reducir la viscosidad con un 5% a 10% de diluyente para laca ayuda a equilibrar el patrón de pulverización.
Q2: ¿Puedo usar consejos arquitectónicos estándar para rociar capas
transparentes?
A2: No. Los consejos estándar para contratistas (como los consejos 517 comúnmente
utilizados para pinturas de paredes interiores) empujan demasiado volumen y crean
una atomización gruesa cuando se combinan con capas transparentes delgadas. Debe
usar consejos dedicados de Baja Presión de Acabado Fino (FFLP) de tamaño entre
.008" y .012" para lograr superficies de laca suaves y sin defectos.
Q3: ¿Cómo limpio a fondo la laca de mi pulverizador sin aire?
A3: Primero, alivie completamente la presión del sistema. Retire el
tubo de succión del balde de material y enjuague el sistema con un disolvente
limpio y compatible hasta que el desagüe salga claro. Retire y limpie a mano el
filtro de la pistola, el filtro del colector y la boquilla de pulverización
usando un cepillo de nylon de cerdas suaves y disolvente limpio. Almacene la
bomba llena con un fluido de almacenamiento aprobado o con espíritus minerales
limpios para proteger los sellos de fluido internos.
Q4: ¿Por qué mi acabado de laca exhibe un severo efecto de piel de
naranja al usar una bomba sin aire?
A4: El efecto de piel de naranja generalmente indica una atomización
incompleta de las gotas o una rápida evaporación del disolvente que impide que
las gotas húmedas fluyan. Confirme que la presión del fluido sea lo suficientemente
alta como para eliminar las colas de patrón, verifique que está usando una boquilla
FFLP y asegúrese de que la pieza de trabajo no esté posicionada en un flujo de
aire turbulento directo de un ventilador de maquillaje de cabina de pulverización.
Q5: ¿Puedo rociar lacas a base de agua usando la misma configuración
sin aire que las lacas a base de disolventes?
A5: Sí, pero las lacas a base de agua generalmente exhiben mayor
viscosidad, tensión superficial y contenido de sólidos. Normalmente necesitará
mantener la presión del fluido de la bomba entre 200 y 400 PSI más alta que
los productos a base de disolventes, y aumentar a un tamaño de boquilla ligeramente
más grande, como una boquilla FFLP 312 o 412, para lograr una atomización completa
del fluido.
Asóciese con HVBAN para Sistemas de Recubrimiento Industrial
Seleccionar la configuración adecuada para el manejo de fluidos protege su suelo de taller contra costosas imperfecciones en la superficie, tiempos de inactividad recurrentes y desperdicio de material. HVBAN fabrica equipos de pulverización sin aire neumáticos y eléctricos duraderos diseñados para soportar las exigencias de las líneas de producción modernas de acabado de madera.
Ya sea que necesite actualizar una celda de producción existente o configurar una línea de acabado comercial completa, nuestro equipo de ingeniería está aquí para ayudar. Solicite una cotización industrial de HVBAN hoy para hablar con un especialista en manejo de fluidos sobre sus objetivos de producción.