Hochvolumige Holzoberflächenbearbeitungsbetriebe stehen unter ständigem Druck, die Produktion zu steigern, ohne die Oberflächenqualität zu opfern. Wenn Sie die Produktionskapazität erweitern, die Arbeitsstunden reduzieren und ein glattes Finish bei Holzarbeiten beibehalten möchten, ist die Optimierung Ihrer Geräte der zuverlässigste Schritt nach vorne. HVBAN stellt industrielle Fluidhandhabungsgeräte her, die dafür ausgelegt sind, anspruchsvolle Beschichtungen wie lösungsmittelbasierte und katalysierte Lacke mit maximaler Präzision zu verarbeiten.
Wenn Ihre Beschichtungsstraße derzeit mit Orangenhaut, übermäßigem Spritznebel oder inkonsistenter Filmdicke zu kämpfen hat, kann unser technisches Ingenieurteam helfen. Kontaktieren Sie noch heute unsere technische Vertriebsabteilung für maßgeschneiderte Gerätekonfigurationen, Händlerpreise und direkte Maschinenempfehlungen für Ihre Werkstatt.
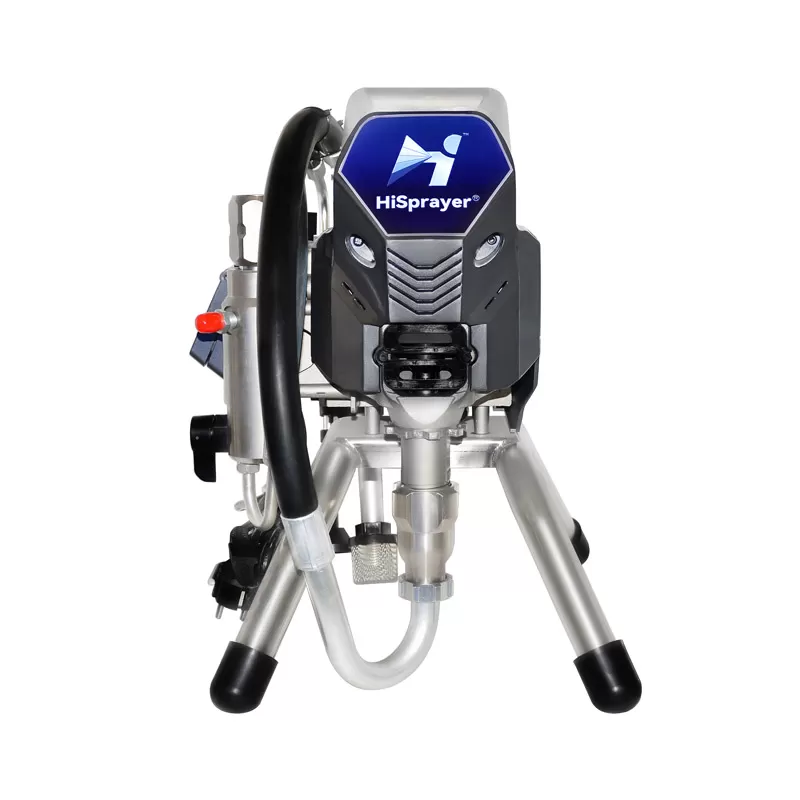
Können Sie einen Airless Sprayer für Lack-Oberflächenbehandlung verwenden?
Ein weit verbreiteter Irrtum in der architektonischen Holzverarbeitung ist, dass feine Oberflächen ausschließlich Hochvolumen-Niederdrucksysteme (HVLP) erfordern. Während HVLP nach wie vor ein Grundpfeiler für Nachbesserungen und Niedervolumenproduktionen ist, verlassen sich gewerbliche Betriebe auf einen airless sprayer für Lack, um eine hohe tägliche Quadratmeterleistung aufrechtzuerhalten.
Moderne Fluiddynamik und präzise Niederdruckdüsen haben die industrielle Holzoberflächenbearbeitung vollständig verändert. Mit der richtigen Einrichtung liefern Hochdruckkolbenpumpen werkstattgerechte, möbelqualitätsmäßige Oberflächen, während sie mit Geschwindigkeiten arbeiten, die Standardluftbecher nicht erreichen können.
Produktionseffizienz: Airless Sprayer vs. HVLP für Hochvolumen-Schränke
Die Produktionsstätten für Schränke leben und sterben nach ihren täglichen Produktionsraten. HVLP Spritzpistolen liefern typischerweise zwischen 0,3 und 0,8 Gallonen Material pro Minute, was eine kontinuierliche Nachfüllung von Flüssigkeiten und mehrere Durchgänge erfordert, um die Filmdicke aufzubauen. Dies schafft einen erheblichen Produktionsengpass in Betrieben, die Hunderte von Schranktüren pro Schicht verarbeiten.
Im Gegensatz dazu ermöglicht die Verwendung eines airless sprayers für die Holzoberflächenbearbeitung einem Bediener, zwischen 800 und 1.500 Quadratfuß pro Stunde zu beschichten. Die Standardisierung auf ein airless System bietet deutliche betriebliche Vorteile:
Nachhaltige Flüssigkeitsabgabe: Das Abzapfen direkt aus 5-Gallonen-Eimern oder 55-Gallonen-Fässern beseitigt die Ausfallzeiten, die mit dem Nachfüllen von Schwerkraftbechern verbunden sind.
Ein-Durchgang-Filmaufbau: Hoher Flüssigkeitsdruck erzeugt ein dichtes Sprühmuster, das die feuchten Mil-Ziele in weniger Durchgängen erreicht.
Niedrigere Arbeitskosten: Bediener decken riesige Oberflächen ab, wie architektonische Wandpaneele und Küchenfronten, in einem Bruchteil der Zeit.
Bei der Bewertung von airless vs HVLP für Lack in Hochvolumeneinstellungen gewinnt die airless Methode konstant bei den Arbeitskosten und der Quadratfußleistung pro Tag.
Flüssigkeitseigenschaften: Viskosität, Verdampfung und Zerstäubung verwalten
Lösungsmittelbasierter Lack verhält sich anders als schwere architektonische Acrylfarben. Standardlacke enthalten schnell verdampfende Lösungsmittel, darunter Ketone, Ester und aromatische Kohlenwasserstoffe. Diese Lösungsmittel verdampfen schnell, sobald sie der Atmosphäre ausgesetzt sind.
Da die Lackviskosität von Natur aus niedrig ist (häufig zwischen 18 und 24 Sekunden in einem Zahn #2 Becher), kann das Anwenden von übermäßiger Fluidenergie die Zerstäubung destabilisieren. Wenn der Fluiddruck zu hoch ist, werden die zerstäubten Tropfen außergewöhnlich fein. Die Trägersolvente verdampfen, bevor der Tropfen auf das Holzsubstrat trifft, was zu einer trockenen, kreidigen Oberfläche führt, die als Trockensprüh bekannt ist.
Umgekehrt hinterlässt unzureichender Druck den Farbstrom schlecht zerstäubt, was zu Läufern, Durchhängern und starkem Orangenhaut-Effekt führt. Die Kontrolle des Fluiddrucks in einem airless sprayer for lacquer ist der grundlegende Schritt, um die Tropfengröße mit dem richtigen Lösungsmittelabblassen in Einklang zu bringen.
Optimaler Fluiddruck für das Sprühen von Lack mit einem Airless-Gerät
Die Hauptregel der gewerblichen Holzveredelung ist einfach: Verwenden Sie den niedrigsten Fluiddruck, der eine vollständige Zerstäubung ohne Schwänze erzielt. Eine Überdruckung von niedrigviskosen Beschichtungen zerstört die Übertragungseffizienz, verschwendet kostbares Beschichtungsmaterial und schädigt die Luftfiltrationssysteme in der Werkstatt.
Empfohlene PSI-Einstellungen für Nitrocellulose (NC) und katalysierte Lacke
Verschiedene Lackchemien erfordern spezifische Fluiddruckfenster. Traditionelle Nitrocellulose-Lacke fließen bei niedriger Scherung leicht, während säurekatalysierte Umwandlungslacke höhere Energie benötigen, um den Fluidstrom sauber zu spalten.
| Lack / Beschichtungstyp | Feststoffe nach Volumen | Empfohlener Fluiddruck (PSI) | Ziel-Nassfilm (Mils) |
|---|---|---|---|
| Nitrocellulose (NC) Lack | 15% – 22% | 800 – 1.100 PSI | 3 – 4 mils |
| Vor-katalysierter (Pre-Cat) Lack | 22% – 30% | 1.000 – 1.300 PSI | 3 – 5 mils |
| Nach-katalysierter / Umwandlungslack | 30% – 42% | 1.200 – 1.600 PSI | 4 – 5 mils |
| Wasserbasierte Acryl-/Alkydlacke | 28% – 36% | 1.300 – 1.700 PSI | 3 – 4 mils |
Industrielle Membran- und Kolbenpumpen, die von HVBAN hergestellt werden, integrieren hochpräzise Fluidregler. Diese empfindlichen Ventile ermöglichen es den Bedienern, eine stabile Fluidabgabe im kritischen Bereich von 800 bis 1.300 PSI ohne plötzliche Druckspitzen aufrechtzuerhalten.
Das "Niedrigster Druck"-Prinzip: Eliminierung von Overspray und Reduzierung von Materialabfällen
Um Ihren Ziel-Druck festzulegen, beginnen Sie mit dem Pumpenregler, der vollständig heruntergedreht ist. Richten Sie die Spritzpistole auf ein Testpanel aus Karton, ziehen Sie den Abzug vollständig und beobachten Sie das Sprühmuster. Bei sehr niedrigem Druck werden Sie dicke Fluidbänder oben und unten im Muster bemerken – allgemein als "Schwänze" oder "Finger" bezeichnet.
Erhöhen Sie den Fluiddruck schrittweise um 50 PSI. Sprühen Sie nach jeder Anpassung einen kurzen Testdurchgang. Der genaue Moment, in dem sich diese schweren seitlichen Ränder in ein einheitliches, federndes Oval auflösen, ist Ihr Basislaufdruck.
Das Einstellen des niedrigsten Zerstäubungsdrucks reduziert das Rückprallen erheblich. In einem Werk, das wöchentlich 40 Gallonen Klarlack verarbeitet, bewahrt eine Verbesserung der Übertragungseffizienz um nur 15% durch Druckoptimierung Tausende von Dollar an jährlichem Rohmaterialbestand.
Beste Airless-Spritzdüsen Größen für die Lackanwendung
Der Fluiddruck ist nur die eine Hälfte der hydraulischen Gleichung. Die Spritzdüse steuert das Fluidflussvolumen und die Sprühbreite. Die Verwendung einer ungeeigneten Düsen für Auftragnehmer mit Lack wird die Zieloberfläche überfluten und das Werkstück innerhalb von Sekunden ruinieren.
Feinfinish-Niederdruck (FFLP) vs. Standard-Auftragnehmer-Spritzdüsen
Standardarchitektonische Spritzdüsen verwenden eine einzelne Vorbohrung, die für schwere Latexbeschichtungen und elastomere Beschichtungen ausgelegt ist. Bei der Verarbeitung von niedrigviskosen Klarlacken erzeugen diese Standarddüsen schweres Sprühen und ausgeprägte Randstreifen.
Professionelle Holzveredelung erfordert Doppelbohrungs-, Feinfinish-Niederdruck (FFLP) Düsen. Diese spezialisierten Düsen integrieren eine doppelte Zerstäubungsstufe:
Vorzerstäubungskammer: Zerteilt den Hochdruckfluidstrom in gleichmäßige Mikrotropfen, bevor die Beschichtung die Austrittsöffnung erreicht.
Endöffnung: Formt den erweichten Strom in ein sauberes, konisches Fächer-Muster.
Doppelte Zerstäubungsspitzen ermöglichen eine vollständige Flüssigkeitszerteilung bei bis zu 50 % niedrigerem Druck als herkömmliche Düsen. Dieses weichere Sprühmuster verhindert Randansammlungen und hilft, dass Klarlacke sich zu einem makellosen, spiegelglatten Film verbinden.
Größentabelle: Abstimmung der Öffnungsgröße und Fächerbreite auf Möbelkomponenten
Die Nummerierung der Spritzdüsen verwendet einen standardisierten Code. Die erste Ziffer repräsentiert die Hälfte der Fächerbreite bei einem Spritzabstand von 12 Zoll (eine "3" zeigt einen 6-Zoll-Fächer an). Die letzten beiden Ziffern geben die Flüssigkeitsöffnungsgröße in Tausendstel Zoll an.
| Anwendungsbereich | Empfohlene Düsen Größe | Fächerbreite bei 12" | Flüssigkeitsdurchflussrate (GPM) |
|---|---|---|---|
| Gedrehte Beine, Spindeln, Kleine Zierleisten | 208 oder 210 | 4 Zoll | 0.07 – 0.11 GPM |
| Gesichtsrähmchen, Schmale Schienen, Schubladen | 308 oder 310 | 6 Zoll | 0.07 – 0.11 GPM |
| Standard-Schranktüren, Paneele | 410 oder 412 | 8 Zoll | 0.11 – 0.16 GPM |
| Große Tischplatten, Architektonische Platten | 512 oder 514 | 10 Zoll | 0.16 – 0.22 GPM |
Für die meisten Innenmöbel bietet eine 310 oder 410 FFLP-Düse das ultimative Gleichgewicht zwischen Filmkontrolle und Abdeckgeschwindigkeit, ohne Profilmerkmale oder vertiefte Paneelrillen zu überfluten.
Düsenverschleiß und Durchflussrate: Vermeidung von Produktfehlern bei kontinuierlichen Anwendungen
Lackier-Spritzdüsen sind Verschleißteile, die abrasiver Flüssigkeitsabtragung unterliegen. Selbst klare Holzoberflächen enthalten Glättungsmittel (synthetische Silikate) und harte vernetzte Harze, die wie flüssiges Schleifpapier gegen Wolframkarbid- oder Diamantdüsen wirken.
Wenn sich eine Düsenöffnung abnutzt, treten zwei deutliche Veränderungen auf:
Die Flüssigkeitsöffnung vergrößert sich und liefert ein höheres Volumen pro Sekunde.
Die Fächerbreite verringert sich und konzentriert die Flüssigkeit auf einen schmaleren Pfad.
Eine abgenutzte .010"-Düse kann sich über 100 Gallonen kontinuierlicher Arbeit leicht in eine .013"-Öffnung abnutzen. Diese Verschiebung erhöht die Flüssigkeitsabgabemengen um fast 70 %. Wenn eine nicht kalibrierte Düse so viel überschüssiges Volumen abgibt, erfährt der Beschichter übermäßigen Filmaufbau, verlängerte Trockenzeiten und Rissbildung an Eckverbindungen. Qualitätsmanagement-Manager müssen Spritzdüsen alle zwei Wochen überprüfen und abgenutzte Einheiten systematisch ersetzen.
Professionelle Einrichtungstechniken für industrielle Lackierarbeiten
Die Anwendung von lösemittelbasierten Beschichtungen durch eine Hochdruckpumpe erfordert strenge Verfahren am Arbeitsplatz. Flüssige Beschichtungen, die durch feine Düsen bei 1.000 PSI gepresst werden, erzeugen erhebliche statische Elektrizität, was ein Zündrisiko darstellt, wenn Sicherheitsprotokolle vernachlässigt werden.
Statische Erdung und explosionssichere Sicherheitsprotokolle (Klasse 1, Division 1)
Das Sprühen von brennbaren Lacken in Innenräumen erfordert zertifizierte Ausrüstung. Standard elektrische airless Farbpumpen verfügen über offene Rahmenmotoren, die kontinuierliche interne elektrische Lichtbögen erzeugen. Diese Motoren können konzentrierte Lösungsmittel-Dampfwolken entzünden.
Für lösemittelbasierte Holzlacke sollten Einrichtungen pneumatische airless Pumpen oder intrinsisch sichere, explosionsgeschützte elektrische Anlagen betreiben, die für gefährliche Umgebungen der Klasse 1, Division 1 zertifiziert sind. Halten Sie sich immer an diese Sicherheitsanforderungen:
Mechanische Erdungsklemme: Befestigen Sie eine schwere Kupfererdungsklemme direkt vom Pumpengehäuse an einem echten Erdungsanschluss, wie einem metallischen Erdungsstab oder einem tragenden Stahlbauteil.
Eimererdung: Verbinden Sie den Metallbehälter mit dem Pumpenrahmen über ein leitfähiges Erdungskabel. Sprühen Sie niemals Lack direkt aus ungeerdeten Kunststoffeimern.
Leitfähige Flüssigkeitsschläuche: Verwenden Sie dynamische Erdungslinien mit integrierten statischen Ableitdrähten, die im Schlauchgeflecht eingebettet sind.
Schlauchkonfiguration: Verwendung von 3/16" Schläuchen für Ergonomie und Flüssigkeitskontrolle
Die meisten gewerblichen Auftragnehmer verwenden 1/4-Zoll oder 3/8-Zoll Flüssigkeitsschläuche an ihren Geräten. Während größere Schlauchdurchmesser notwendig sind, um Druckabfälle über 100 Fuß lange Außenlackierungen zu vermeiden, sind sie unhandlich für Spritzkabinen zur Holzveredelung.
Um die Flüssigkeitskontrolle zu optimieren, verbinden Sie Ihre Hauptleitung mit einem 5-Fuß oder 6-Fuß, 3/16-Zoll Schlauch direkt vor der Spritzpistole. Diese verkleinerte Schlauchleitung bietet spürbare mechanische Verbesserungen:
Eliminiert Handgelenkdrehmoment: Ein flexibler Schlauch bewegt sich frei, sodass der Spritztechniker eine senkrechte Pistolenposition über vertieften Teilen beibehalten kann.
Stabilisiert hydraulisches Schwingen: Der schmale Innendurchmesser des Schlauchs wirkt als Flüssigkeitsdämpfer und glättet geringfügige Druckschwankungen durch hin- und hergehende Kolbenbewegungen.
Auswahl des Verteilers und des Filtergewebes der Pistole zur Vermeidung von Lacknibs
Eine makellose Hochglanz- oder Satinoberfläche erfordert kontaminationsfreie Flüssigkeitswege. Partikuläre Kontamination ruiniert die Oberflächen von Schränken und erfordert arbeitsintensive Farbenschliff- und Nachlackierungsarbeiten.
Feinfinish-Setups erfordern mehrstufige Filterung:
Saugfilter: Installieren Sie einen feinen Metallkorb am Pumpeneinlassrohr, um getrocknete Hautstücke aus Großbehältern zu blockieren.
Pumpenverteilerfilter: Führen Sie einen 100-Mesh Verteilerfilter im Hauptpumpengehäuse ein, um feine Partikel früh im Flüssigkeitsweg zu erfassen.
Griffilter: Setzen Sie einen 100-Mesh bis 150-Mesh Griffilter direkt im Griff der Pistole ein.
Diese progressive Filtration stellt sicher, dass nur vollständig verflüssigter, sauberer Klarlack die feine Spritzdüse erreicht, wodurch Düsenverstopfungen und Oberflächennibs vermieden werden.
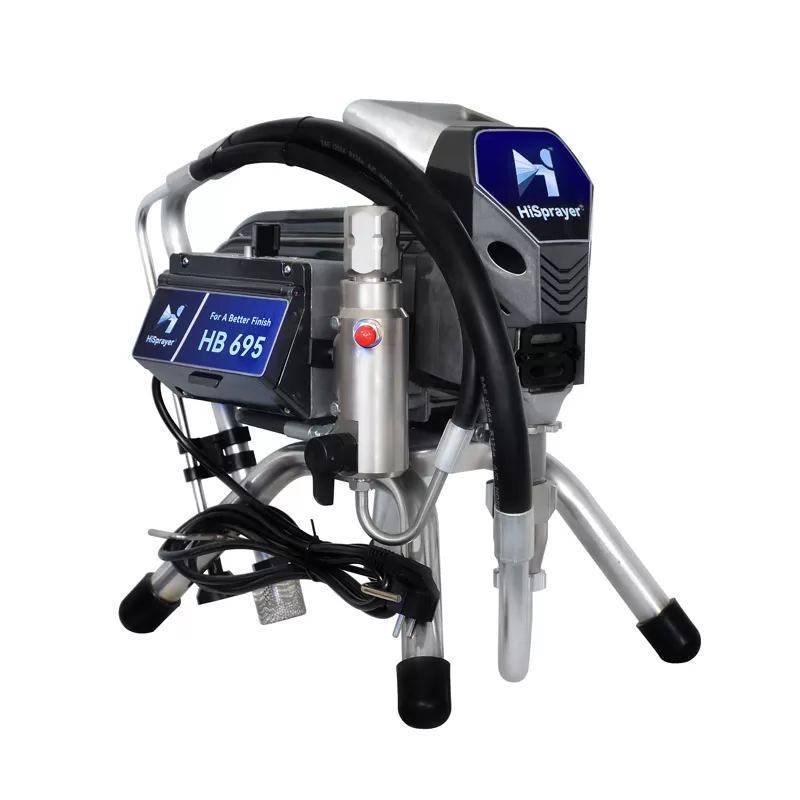
Strategischer Vergleich: Airless vs. Air-Assisted Airless (AAA) für Schränke
Bei der Konstruktion von Holzveredelungsproduktionslinien wägen die Werkstattleiter routinemäßig Hochdruck-Airless-Geräte gegen Air-Assisted Airless (AAA) Systeme ab. Beide Systeme nutzen den hydraulischen Flüssigkeitsdruck, um Materialien zu zerstäuben, aber sie balancieren die Ausgabe- und Übertragungseffizienz unterschiedlich aus.
Investitionsausgaben (CapEx) und Qualitätskompromisse beim Finish
Standard-Airless-Anlagen arbeiten über reine hydraulische Kraft. Air-Assisted Airless-Konfigurationen kombinieren einen niedrigeren hydraulischen Flüssigkeitsdruck (typischerweise 400 bis 700 PSI) mit einem zusätzlichen Strom von regulierter Druckluft (10 bis 30 PSI), der direkt in die Luftkappe eingespeist wird, um die Fächerkanten zu erweichen und zu verfeinern.
| Leistungskennzahl | Standard Airless Sprayer (mit FFLP-Spitze) | Air-Assisted Airless (AAA) Rig |
|---|---|---|
| Transfer-Effizienz | 50% – 65% | 65% – 78% |
| Anwendungsgeschwindigkeit | Sehr schnell (bis zu 1,5 GPM) | Mäßig bis schnell (0,2 – 0,5 GPM) |
| Anschaffungskosten (CapEx) | Niedrigere Investition | Mäßige bis hohe Investition |
| Versorgungsanforderungen | Direkter elektrischer oder Luftantrieb | Kontinuierliche Hoch-CFM saubere Luft + Fluidpumpe |
| Wartungskomplexität | Einzelne Fluidleitung; niedrige Komplexität | Doppelte Fluid-/Luftschläuche; präzise Abstimmung erforderlich |
| Ideale Finish-Anwendung | Große Einrichtungsgegenstände, Schränke, Hochvolumenproduktion | Hochwertige maßgefertigte Möbel, komplexe Profile |
Für große Produktionsläufe mit flachen architektonischen Paneelen liefern Standard-Airless-Rigs in Kombination mit modernen FFLP-Spitzen Ausstoßraten, die die Standard-AAA-Produktion verdreifachen und die anfänglichen Investitionen erheblich niedriger halten.
Fehlerbehebung bei häufigen Airless-Lackierfehlern
Halten Sie diese betriebliche Fehlerbehebungsliste auf Ihrem Lackierboden bereit, um Beschichtungsprobleme schnell zu beheben:
Micro-Bubbling und Lösungsmittelblasen:
Ursache: Übermäßiger Fluiddruck belüftet den Lack oder eine hohe Nassschichtdicke fängt verdampfendes Lösungsmittel unter einer aufgetrockneten Oberflächenschicht ein.
Lösung: Reduzieren Sie den Pumpenfluiddruck um 100–150 PSI. Verdünnen Sie das Finish mit einem langsamer verdampfenden Lösungsmittel (wie Butylcellosolve oder hochflüchtigem Naphtha). Tragen Sie dünnere, nasse Schichten auf.
Schwere Kanten oder Schwänze (Finger):
Ursache: Der Fluiddruck ist unter dem Zerstäubungsschwellenwert für die aktuelle Viskosität des Lacks eingestellt, oder die Spritzdüse ist verstopft.
Lösung: Erhöhen Sie den Fluiddruck schrittweise. Wenn der Druck bereits nahe der maximalen Grenzen liegt, wechseln Sie zu einer Düse mit kleinerem Durchmesser oder verdünnen Sie das Fluid um 5% bis 10%.
Trockensprüh und raue Textur:
Ursache: Der Abstand der Pistole ist zu weit vom Substrat entfernt (über 12 Zoll), oder der Zerstäubungsdruck ist übermäßig hoch, was dazu führt, dass Trägersolventien in der Luft verdampfen.
Lösung: Halten Sie einen strikten Abstand von 8 bis 10 Zoll ein. Senken Sie den Fluiddruck, um Scherkräfte und die Oberflächenexposition der Tropfen zu reduzieren.
Läufe und Durchhänger:
Ursache: Die Spritzdüse hat einen zu großen Durchmesser, die Geschwindigkeit des Bedieners ist zu langsam oder sich überlappende Sprühzüge überschreiten 50%.
Lösung: Wechseln Sie von einer Düse mit .012" Durchmesser zu einer mit .010" oder .008" Durchmesser. Erhöhen Sie Ihre manuelle Geschwindigkeit und halten Sie eine genaue 50% Überlappung des Sprühstrahls ein.
Häufig gestellte Fragen
Q1: Muss ich Lack verdünnen, bevor ich ihn durch einen Airless-Sprayer laufen lasse?
A1: Die meisten kommerziellen Industrielacke können direkt aus dem Behälter ohne Verdünnung verwendet werden, wenn Sie eine Airless-Pumpe mit dem richtigen Fluiddruck verwenden. Wenn Sie jedoch bei normalen Betriebsdrücken Kanten-Schwänze bemerken oder hohe Umgebungsbedingungen in der Werkstatt eine vorzeitige Verdampfung des Lösungsmittels verursachen, hilft es, die Viskosität mit 5% bis 10% Lackverdünner auszugleichen.
Q2: Kann ich Standard-Architekturspitzen verwenden, um Klarlacke zu sprühen?
A2: Nein. Standardauftragsspitzen (wie 517-Spitzen, die häufig für Innenwandfarben verwendet werden) drücken zu viel Volumen aus und erzeugen eine grobe Zerstäubung, wenn sie mit dünnen Klarlacken kombiniert werden. Sie müssen spezielle Fine Finish Low Pressure (FFLP) Spitzen verwenden, die zwischen .008" und .012" groß sind, um glatte, fehlerfreie Lackoberflächen zu erzielen.
Q3: Wie reinige ich meinen airless Sprüher gründlich von Lack?
A3: Zuerst müssen Sie den Systemdruck vollständig ablassen. Ziehen Sie den Ansaugschlauch aus dem Materialeimer und spülen Sie das System mit sauberem, kompatiblem Lösungsmittelverdünner, bis der Auslauf klar ist. Entfernen Sie den Filter der Spritzpistole, den Filter des Verteilers und die Spritzspitze und reinigen Sie diese mit einer weichen Nylonbürste und sauberem Lösungsmittel. Lagern Sie die Pumpe gefüllt mit einem genehmigten Lagerfluid oder sauberem Terpentin, um die internen Dichtungen zu schützen.
Q4: Warum zeigt mein Lackfinish bei Verwendung einer airless Pumpe starke Orangenhaut?
A4: Orangenhaut deutet normalerweise auf unvollständige Tropfenzerstäubung oder schnelles Verdampfen des Lösungsmittels hin, was verhindert, dass nasse Tropfen abfließen. Bestätigen Sie, dass Ihr Flüssigkeitsdruck hoch genug ist, um Musterreste zu beseitigen, vergewissern Sie sich, dass Sie eine FFLP-Spitze verwenden, und stellen Sie sicher, dass das Werkstück nicht in direktem, turbulentem Luftstrom eines Spritzkabinen-Lüfters positioniert ist.
Q5: Kann ich wasserbasierte Lacke mit genau demselben airless Setup wie lösungsmittelbasierte Lacke sprühen?
A5: Ja, aber wasserbasierte Lacke weisen im Allgemeinen eine höhere Viskosität, Oberflächenspannung und Feststoffgehalt auf. Sie müssen typischerweise den Pumpenflüssigkeitsdruck 200 bis 400 PSI höher als bei Lösungsmittelprodukten einstellen und auf eine etwas größere Spitzengröße umsteigen, wie z. B. eine 312 oder 412 FFLP-Düse, um eine vollständige Flüssigkeitszerstäubung zu erreichen.
Partnerschaft mit HVBAN für industrielle Beschichtungssysteme
Die Auswahl des richtigen Flüssigkeitshandling-Setups schützt Ihren Produktionsbereich vor kostspieligen Oberflächenfehlern, wiederkehrenden Ausfallzeiten und Materialverschwendung. HVBAN stellt langlebige pneumatische und elektrische airless Sprühausrüstung her, die für die Anforderungen moderner Holzveredelungsproduktionslinien entwickelt wurde.
Egal, ob Sie eine bestehende Produktionszelle aufrüsten oder eine gesamte kommerzielle Veredelungslinie konfigurieren müssen, unser Ingenieurteam steht Ihnen zur Verfügung. Fordern Sie ein industrielles Angebot von HVBAN an, um heute mit einem Spezialisten für Flüssigkeitshandling über Ihre Produktionsziele zu sprechen.