Elegir la pistola de pulverización para pintar exteriores e interiores de una casa es una de las decisiones más importantes que toma un contratista de pintura. Un repintado de una sola familia puede involucrar de 3,000 a 6,000 pies cuadrados de área de pared, varios sustratos—revestimiento de cedro, cemento de fibra, estuco, paneles de yeso y molduras pretratadas en fábrica—y dos o más químicas de recubrimiento aplicadas dentro de la misma semana laboral. El equipo que atomiza un producto de manera eficiente puede arruinar el acabado de otro. Las variables decisivas rara vez se limitan a la marca o el precio. La relación de la bomba, el diámetro de la boquilla, la geometría de la tapa de aire, el diámetro de la manguera y el perfil reológico del recubrimiento bajo cizallamiento interactúan, y cada uno de ellos afecta el resultado en la pared.
Sin aire, HVLP y Sin aire asistido: Emparejando la tecnología con el trabajo
El método de atomización determina cómo un recubrimiento sale de la boquilla, qué tan rápido se deposita y cuánto material se pierde por pulverización excesiva. Tres arquitecturas dominan el repintado residencial, y cada una ocupa una banda distinta del espectro de producción versus acabado.
Bombas de pistón y diafragma sin aire
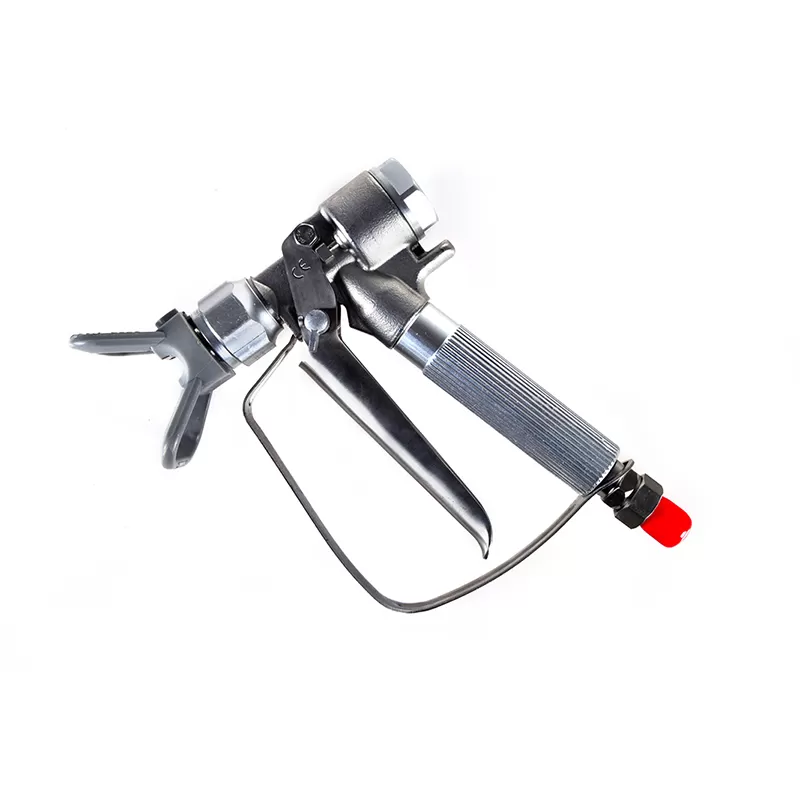
Las unidades sin aire presurizan el recubrimiento hidráulicamente, típicamente entre 2,000 y 4,000 psi, y luego lo fuerzan a través de un pequeño orificio. La caída de presión a través de la boquilla convierte el chorro de fluido en un abanico de gotas sin aire atomizador. Las tasas de salida son altas, por lo que el sin aire domina en trabajos de grandes paredes y techos, y por eso un solo operador puede recubrir un extremo de gablete en minutos en lugar de horas. Las bombas de pistón manejan ciclos de trabajo continuos y recubrimientos abrasivos como los elastoméricos; las bombas de diafragma son adecuadas para trabajos de menor volumen y son más amigables con productos sensibles a la cizalladura. Los accionamientos a gas, eléctricos y neumáticos imponen diferentes ritmos de mantenimiento en los empaques, válvulas y cámara de sobrepresión.
HVLP y LVLP para molduras y mobiliario
Las pistolas de alto volumen y baja presión limitan la presión de aire en la boquilla a aproximadamente 10 psi. La menor velocidad produce un patrón más suave y controlado, mayor eficiencia de transferencia y un acabado más fino en puertas, molduras, coronas y empotrados. La compensación es la velocidad: una pistola HVLP para pintar molduras de casa requiere más pasadas y mejor técnica que una unidad sin aire. Las variantes LVLP reducen aún más el consumo de aire, lo que importa cuando el compresor se comparte con otros oficios en el lugar.
Sin aire asistido como híbrido
El sin aire asistido reduce la presión del fluido a aproximadamente 1,000–2,000 psi e introduce un pequeño volumen de aire atomizador en la tapa. El resultado es un tamaño de gota más fino que el puro sin aire, mejor flujo en recubrimientos de alto sólido y bajo VOC, y menor desgaste de la boquilla porque el orificio lleva menos de la carga de atomización. Para los contratistas que trabajan con acrílicos al agua de primera calidad que resisten ser empujados a través de una boquilla sin aire estándar, esta configuración a menudo resuelve quejas de acabado sin sacrificar la tasa de cobertura.
Anatomía a nivel de componente de una pistola de pulverización profesional
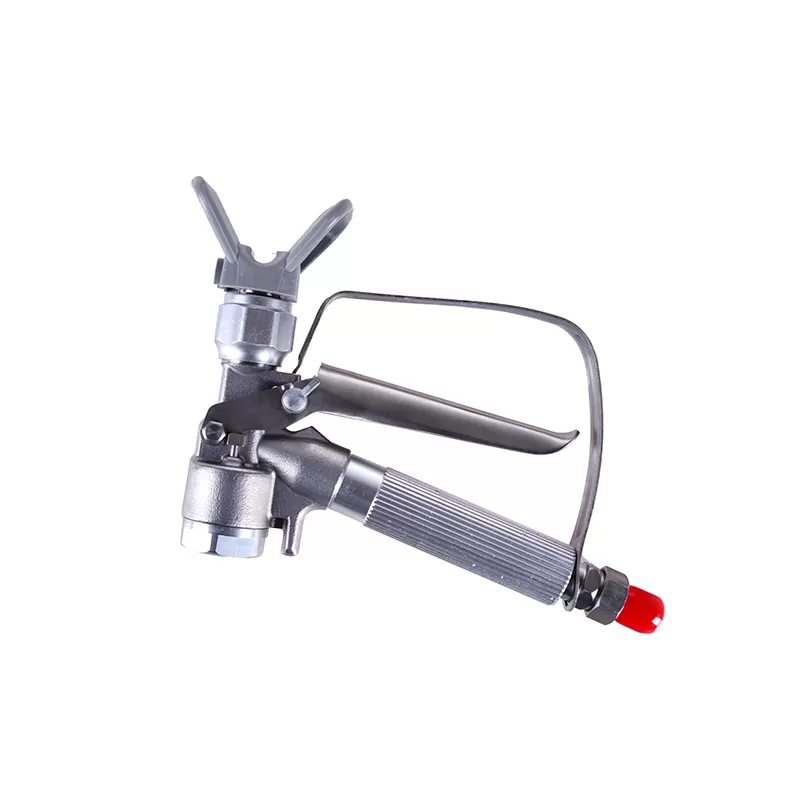
Una pistola de grado de producción es un ensamblaje de precisión, y entender sus partes elimina la conjetura de la solución de problemas. La sección de fluido controla el volumen; la sección de aire controla la forma del patrón y el tamaño de las gotas; la interfaz entre ellas determina si las dos cooperan.
Geometría de la boquilla, aguja y asiento
El diámetro del orificio de la boquilla se expresa en milésimas de pulgada y debe coincidir con la viscosidad del recubrimiento y el espesor de película deseado.
La forma del afilado de la aguja afecta la tasa de apertura y cuán abruptamente comienza el flujo de fluido cuando se tira del gatillo.
La concentricidad del asiento gobierna la calidad del cierre; un asiento desgastado gotea sobre las superficies terminadas entre pasadas.
Los insertos de carburo y carburo de tungsteno extienden la vida útil al rociar recubrimientos llenos o abrasivos.
Control de la tapa de aire y del patrón del ventilador
Los orificios del cuerno de la tapa de aire y el puerto central dan forma al ventilador. Ajustar la válvula de patrón cambia el ancho; ajustar la válvula de fluido cambia el volumen; ajustar la válvula de aire cambia la calidad de atomización. Estos tres controles son interdependientes. Ampliar el ventilador sin aumentar el volumen de fluido produce un patrón delgado y seco; aumentar el fluido sin aire adecuado produce gotas gruesas y piel de naranja.
Empaques, giros y filtración
Los empaques de cuero y PTFE sellan el eje de la aguja contra la migración de fluido. Un empaque que gotea contamina el cuerpo de la pistola y eventualmente llega a la mano del operador. Las juntas giratorias reducen el par del manguera y permiten que la muñeca siga el patrón del ventilador de manera natural a lo largo de largas corridas en la pared. Los filtros en línea y las pantallas de malla montadas en la pistola atrapan material coagulado antes de que llegue a la punta, que es la causa más común de patrones de salpicaduras y movimiento de cola.
Reología de recubrimientos y su influencia en la configuración de la pistola
Cada recubrimiento responde de manera diferente a las fuerzas de corte dentro de una pistola de rociado. La viscosidad medida en un Stormer o taza Zahn es solo un punto de partida, porque el recubrimiento se adelgaza a medida que acelera a través de la punta y se espesa nuevamente al aterrizar sobre el sustrato.
Acrílicos al agua y emulsiones de látex
Estos productos son típicamente de corte delgado y pseudo-plásticos. Requieren suficiente presión para descomponer la estructura, pero una presión excesiva aumenta la velocidad de las gotas y crea un rociado seco antes de que la película pueda nivelarse. Diluir con agua más allá del límite del fabricante reduce la opacidad, la adhesión y la resistencia al bloqueo, por lo que la solución correcta suele ser una punta más grande y una presión más baja, no más disolvente.
Alquídicos, urethanes y recubrimientos elastoméricos
Los esmaltes a base de disolventes fluyen más fácilmente y toleran una atomización más fina. Los urethanes de dos componentes exigen proporciones de mezcla precisas y disciplina en el tiempo de vida útil, y su viscosidad varía a medida que el recipiente envejece. Los elastoméricos son materiales de alta construcción y alta viscosidad que necesitan orificios grandes, mangueras cortas y una bomba clasificada para servicio abrasivo. Hacer coincidir la pistola con la química del recubrimiento evita que el operador compense con presión, que es donde se originan la mayoría de los defectos de acabado.
Presión, calidad de atomización y eficiencia de transferencia
La distribución del tamaño de las gotas determina tanto la apariencia como el costo del material. Las gotas más pequeñas se nivelan en una película más suave pero son más fácilmente llevadas por el movimiento del aire; las gotas más grandes aterrizan húmedas pero producen textura. La eficiencia de transferencia—el porcentaje de recubrimiento que realmente se adhiere al objetivo—varía del 30 al 40 por ciento para el rociado de aire convencional al 65 al 80 por ciento para HVLP y del 55 al 70 por ciento para sin aire, dependiendo de la distancia, el ángulo y el flujo de aire alrededor del edificio.
La distancia de la pistola de 10 a 12 pulgadas de la superficie, un ángulo de muñeca perpendicular y un 50 por ciento de superposición entre pasadas mantienen la película húmeda uniforme y minimizan el rebote. En exteriores, el viento por encima de aproximadamente 10 mph interrumpe el patrón independientemente de la calidad de la pistola, por lo que la preparación y la selección son tan importantes como la especificación del equipo. La longitud de la manguera también importa: cada 50 pies adicionales de manguera reduce la presión disponible en la punta, lo que empuja a los operadores a aumentar la presión de la bomba y perder la calidad de atomización que intentaban lograr.
Flujo de trabajo de casa completa: secuenciación, enmascarado y tasa de salida
La tasa de producción depende de la preparación y el movimiento mucho más que de la velocidad del gatillo. Una secuencia disciplinada mantiene la pistola de rociado para pintar las operaciones de la casa continuas en lugar de interrumpidas.
Trabaje de arriba hacia abajo en cada habitación: techos, luego paredes, luego molduras, luego pisos.
Enmascare ventanas, herrajes y superficies adyacentes antes del primer pase, no durante él.
Prepare el material y las mangueras para que el operador nunca cruce película húmeda para alcanzar la siguiente elevación.
Use brocha o rodillo en sustratos texturizados y porosos donde el recubrimiento atomizado no puede penetrar.
Mantenga un borde húmedo rociando en el pase anterior a un ritmo constante.
Controle los pies cuadrados por galón por hora para identificar la presión y la punta ajustes que desperdician material.
El trabajo exterior añade secuenciación climática. El rocío de la mañana, el sol directo de la tarde y la temperatura del sustrato por encima de 90°F cambian el tiempo abierto y la tasa de evaporación. Los contratistas que rotan elevaciones para seguir la sombra completan más pies cuadrados por día que aquellos que rocían una sola cara hasta que el recubrimiento comienza a formar costra.
Análisis de Defectos y Ajustes Correctivos
Los defectos de superficie son señales diagnósticas en lugar de fallas aleatorias. Cada uno indica un desequilibrio específico en el triángulo de fluido-aire-recubrimiento.
Piel de naranja: fluido demasiado espeso, presión demasiado baja o punta demasiado pequeña para la viscosidad.
Goteos y corridas: volumen de fluido excesivo, pases lentos o una superficie que no ha sido preparada para una alta acumulación de película.
Rociado seco: distancia de la pistola demasiado grande, presión de aire demasiado alta o temperatura ambiente acelerando la pérdida de solvente.
Escupir: material seco en la punta, una malla obstruida o un asiento de aguja desgastado.
Patrón de cola de pez: tapa de aire parcialmente bloqueada o presión de fluido que excede la capacidad de atomización de la tapa.
Brillo desigual: superposición inconsistente, distancia de la pistola variable o recubrimiento no agitado adecuadamente en el recipiente.
Corregir un defecto comienza con aislar una variable a la vez en un panel de prueba. Cambiar la punta, la presión y la técnica simultáneamente hace que la causa raíz sea imposible de identificar y a menudo introduce un segundo problema antes de que el primero sea resuelto.
Criterios de Adquisición B2B para Equipos de Rociado
Comprar para un equipo es diferente de comprar para un solo usuario. Las calificaciones de ciclo de trabajo, disponibilidad de piezas de repuesto y intervalos de servicio determinan el costo total de propiedad mucho más que el precio de factura de la unidad.
Ciclo de trabajo y calificación de funcionamiento continuo para operaciones de múltiples pistolas.
Disponibilidad de puntas, agujas, empaques y tapas de aire como consumibles en stock.
Compatibilidad con los recubrimientos especificados en contratos comerciales y residenciales.
Documentación de cumplimiento para regulaciones de bajo VOC y solventes en el mercado objetivo.
Acceso al servicio, soporte de calibración y términos de garantía que reflejan horas reales de producción.
Intercambiabilidad de componentes en toda una flota para reducir la complejidad del inventario.
HVBAN fabrica equipos de manejo de fluidos y rociado diseñados en torno a estas realidades de adquisición, con tolerancias de componentes y especificaciones de material documentadas para distribuidores, socios OEM y contratistas de pintura que necesitan resultados repetibles en grandes carteras de proyectos. Las unidades de evaluación y documentación técnica están disponibles para equipos que estandarizan una flota.
Preguntas Frecuentes
¿Qué tamaño de boquilla se debe usar con una pistola de pulverización para pintar exteriores de casas?
La mayoría de las emulsiones de látex y acrílicas para exteriores fluyen mejor a través de una boquilla de 0.015 a 0.019 pulgadas a 2,000–2,500 psi. Los elastoméricos gruesos pueden requerir de 0.021 a 0.031 pulgadas, mientras que las manchas y los selladores finos típicamente funcionan con 0.011 a 0.013 pulgadas. El punto de partida correcto es la hoja de datos del fabricante del recubrimiento, ajustada para la longitud de la manguera y la temperatura ambiente.
¿Puede una pistola de pulverización manejar tanto paredes interiores como revestimiento exterior?
Una sola unidad sin aire con boquillas intercambiables puede cubrir ambos, siempre que la presión y el volumen de la bomba coincidan con el orificio más grande utilizado. El recorte y la carpintería generalmente se benefician de una pistola HVLP separada, porque el patrón sin aire es demasiado agresivo para trabajos de acabado fino.
¿Cuánto recubrimiento se pierde por pulverización excesiva?
La eficiencia de transferencia varía según la tecnología y la técnica. Sin aire típicamente deposita del 55 al 70 por ciento del material en el objetivo, HVLP alcanza del 65 al 80 por ciento, y la pulverización de aire convencional puede caer por debajo del 40 por ciento. La distancia de la pistola, el viento y la superposición del patrón explican gran parte de la variación.
¿Por qué el acabado se ve áspero incluso a alta presión?
Una presión más alta no garantiza una mejor atomización. Cuando la viscosidad del fluido es demasiado alta para la boquilla, o cuando la boquilla está parcialmente bloqueada, aumentar la presión incrementa la velocidad sin reducir el tamaño de las gotas. Una boquilla más grande, una configuración de presión más baja y una filtración limpia generalmente corrigen la textura.
¿Con qué frecuencia se deben reemplazar las boquillas, agujas y empaques?
Las boquillas de carburo generalmente duran de 40 a 80 galones de recubrimiento abrasivo antes de que la degradación del patrón se vuelva medible. Las agujas y los asientos se desgastan más lentamente, pero deben ser inspeccionados siempre que la pistola gotee entre pasadas. Los empaques son consumibles y deben ser reemplazados al primer signo de filtración.
¿Qué información se necesita para especificar el equipo para una flota de repintado?
Tipos de recubrimientos y viscosidades, construcción de película requerida, objetivos diarios de pies cuadrados, disponibilidad de energía en el sitio, longitudes de manguera y nivel de experiencia del operador. Estos parámetros definen la presión de la bomba, el rango de boquillas y la configuración de la pistola sin conjeturas.
¿Justifica el aire asistido sin aire su costo sobre el estándar sin aire?
Para contratistas que pulverizan acabados de alto sólido, bajo VOC o premium a base de agua en superficies visibles, la atomización más fina y el menor desgaste de la boquilla a menudo compensan el costo inicial más alto. Para trabajos de volumen en sustratos rugosos, el estándar sin aire sigue siendo la opción más económica.
Los ingenieros de proyectos, distribuidores y contratistas de pintura que evalúan una pistola de pulverización para programas de pintura de casas pueden enviar sus especificaciones de recubrimiento, objetivos de producción diaria y mezcla de sustratos a HVBAN para una revisión de configuración, cotización de componentes y unidad de evaluación de muestras. Proporcionar la longitud de la manguera, la fuente de alimentación y los requisitos de acabado en la etapa de consulta acorta el ciclo de especificación y asegura que el equipo entregado coincida con el entorno de producción.