Die Wahl der richtigen Spritzpistole zum Streichen von Haus-Außen- und Innenbereichen ist eine der entscheidendsten Entscheidungen, die ein Maler trifft. Ein Neuanstrich eines Einfamilienhauses kann 3.000 bis 6.000 Quadratfuß Wandfläche, mehrere Untergründe – Zedernverkleidung, Faserzement, Putz, Trockenbau und werkseitig grundierte Leisten – sowie zwei oder mehr Beschichtungschemien umfassen, die innerhalb derselben Arbeitswoche aufgetragen werden. Ausrüstung, die ein Produkt effizient zersprüht, kann das Finish eines anderen ruinieren. Die entscheidenden Variablen sind selten auf Marke oder Preis beschränkt. Pumpenverhältnis, Durchmesser der Fluiddüse, Geometrie der Luftkappe, Schlauchdurchmesser und das rheologische Profil der Beschichtung unter Scherbelastung interagieren alle, und jede beeinflusst das Ergebnis an der Wand.
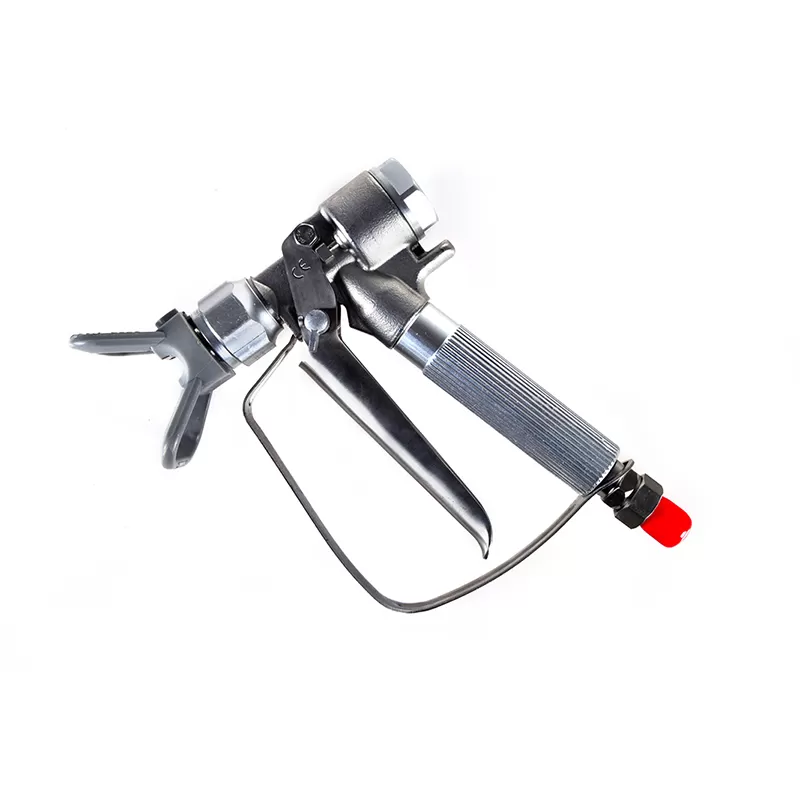
Airless, HVLP und Luftunterstütztes Airless: Technologie an den Job anpassen
Das Zerstäubungsverfahren bestimmt, wie eine Beschichtung die Düse verlässt, wie schnell sie abgelagert wird und wie viel Material durch Überspray verloren geht. Drei Architekturen dominieren das Streichen von Wohnhäusern, und jede nimmt einen bestimmten Bereich des Produktions-gegen-Finish-Spektrums ein.
Airless Kolben- und Membranpumpen
Airless-Geräte pressurisieren die Beschichtung hydraulisch, typischerweise zwischen 2.000 und 4.000 psi, und zwingen sie dann durch eine kleine Öffnung. Der Druckabfall an der Düse verwandelt den Flüssigkeitsstrom in einen Fächer aus Tropfen ohne Zerstäubungsluft. Die Ausstoßraten sind hoch, weshalb Airless bei großen Wand- und Deckenarbeiten dominiert und weshalb ein einzelner Bediener in Minuten statt Stunden eine gesamte Giebelwand beschichten kann. Kolbenpumpen bewältigen kontinuierliche Arbeitszyklen und abrasive Beschichtungen wie Elastomere; Membranpumpen eignen sich für Arbeiten mit geringerem Volumen und sind freundlicher zu schersensiblen Produkten. Gas-, Elektro- und pneumatische Antriebe setzen jeweils unterschiedliche Wartungsrhythmen für die Dichtungen, Ventile und Druckkammern voraus.
HVLP und LVLP für Leisten und Möbel
Hochvolumen-, Niederdruckpistolen begrenzen den Luftdruck an der Düse auf etwa 10 psi. Die niedrigere Geschwindigkeit erzeugt ein weicheres, kontrollierteres Muster, eine höhere Transfereffizienz und ein feineres Finish auf Türen, Rahmen, Kronen und Einbauten. Der Kompromiss ist die Geschwindigkeit: Eine HVLP-Pistole zum Streichen von Hausleisten erfordert mehr Durchgänge und eine bessere Technik als ein Airless-Gerät. LVLP-Varianten reduzieren den Luftverbrauch weiter, was wichtig ist, wenn der Kompressor mit anderen Gewerken auf der Baustelle geteilt wird.
Luftunterstütztes Airless als Hybrid
Luftunterstütztes Airless senkt den Flüssigkeitsdruck auf etwa 1.000–2.000 psi und führt ein kleines Volumen an Zerstäubungsluft an der Kappe ein. Das Ergebnis ist eine feinere Tropfengröße als bei reinem Airless, eine bessere Fließfähigkeit bei hochfesten und niedervolkigen Beschichtungen sowie eine reduzierte Abnutzung der Düse, da die Öffnung weniger von der Zerstäubungsbelastung trägt. Für Auftragnehmer, die mit hochwertigen wasserbasierten Acrylfarben arbeiten, die sich gegen das Durchdrücken durch eine Standard-Airless-Düse wehren, löst diese Konfiguration oft Finish-Beschwerden, ohne die Abdeckrate zu opfern.
Komponenten-Level-Anatomie einer professionellen Spritzpistole
Eine Produktionspistole ist eine Präzisionsmontage, und das Verständnis ihrer Teile nimmt das Rätselraten bei der Fehlersuche. Der Flüssigkeitsbereich steuert das Volumen; der Luftbereich steuert die Musterform und die Tropfengröße; die Schnittstelle zwischen ihnen bestimmt, ob die beiden zusammenarbeiten.
Fluiddüse, Nadel und Sitzgeometrie
Der Durchmesser der Düsenauslassöffnung wird in Tausendstel Zoll angegeben und muss zur Viskosität der Beschichtung und zur gewünschten Schichtdicke passen.
Nadelverjüngung beeinflusst die Öffnungsrate und wie abrupt der Flüssigkeitsfluss beginnt, wenn der Auslöser betätigt wird.
Die Sitzkonzentrizität bestimmt die Abschaltqualität; ein abgenutzter Sitz tropft zwischen den Durchgängen auf fertige Oberflächen.
Hartmetall- und Wolframcarbid-Einsätze verlängern die Lebensdauer beim Sprühen von gefüllten oder abrasiven Beschichtungen.
Luftkappe und Düsenmustersteuerung
Die Hornlöcher und der zentrale Anschluss der Luftkappe formen den Luftstrom. Die Anpassung des Musterventils ändert die Breite; die Anpassung des Flüssigkeitsventils ändert das Volumen; die Anpassung des Luftventils ändert die Zerstäubungsqualität. Diese drei Steuerungen sind voneinander abhängig. Das Verbreitern des Luftstroms ohne Erhöhung des Flüssigkeitsvolumens erzeugt ein dünnes, trockenes Muster; das Erhöhen der Flüssigkeit ohne ausreichende Luft erzeugt grobe Tropfen und Orangenhaut.
Dichtungen, Drehgelenke und Filtration
Leder- und PTFE-Dichtungen dichten die Nadelachse gegen Flüssigkeitsmigration ab. Eine schwitzende Dichtung kontaminiert den Gehäusekörper der Pistole und erreicht schließlich die Hand des Bedieners. Drehgelenke reduzieren das Schlauchdrehmoment und ermöglichen es dem Handgelenk, dem Luftmuster natürlich über lange Wandstrecken zu folgen. Inline-Filter und an der Pistole montierte Maschenfilter fangen koaguliertes Material ab, bevor es die Düse erreicht, was die häufigste Ursache für Spritz- und Zickzackmuster ist.
Beschichtungsreologie und ihr Einfluss auf die Pistolenanpassung
Jede Beschichtung reagiert unterschiedlich auf die Scherkräfte in einer Spritzpistole. Die Viskosität, die mit einem Stormer- oder Zahnbecher gemessen wird, ist nur ein Ausgangspunkt, da die Beschichtung sich beim Durchlaufen der Düse verflüssigt und beim Aufprall auf das Substrat wieder dickflüssig wird.
Wasserbasierte Acryl- und Latexemulsionen
Diese Produkte sind typischerweise scherverdünnend und pseudoplastisch. Sie benötigen ausreichend Druck, um die Struktur abzubauen, aber übermäßiger Druck erhöht die Tropfengeschwindigkeit und erzeugt trockene Sprühnebel, bevor der Film nivelliert werden kann. Das Verdünnen mit Wasser über die vom Hersteller angegebene Grenze reduziert die Opazität, Haftung und Blockwiderstand, weshalb die richtige Lösung normalerweise eine größere Düse und einen niedrigeren Druck ist, nicht mehr Lösungsmittel.
Alkydharze, Urethane und elastomerische Beschichtungen
Lösungsmittelhaltige Lacke fließen leichter und tolerieren eine feinere Zerstäubung. Zwei-Komponenten-Urethane erfordern präzise Mischverhältnisse und Disziplin bei der Topfzeit, und ihre Viskosität driftet, während der Topf altert. Elastomere sind hochaufbauende, hochviskose Materialien, die große Öffnungen, kurze Schläuche und eine Pumpe benötigen, die für abrasive Einsätze ausgelegt ist. Die Anpassung der Pistole an die Chemie der Beschichtung verhindert, dass der Bediener mit Druck kompensiert, was die Häufigste Ursache für Oberflächenfehler ist.
Druck, Zerstäubungsqualität und Übertragungseffizienz
Die Tropfengrößenverteilung bestimmt sowohl das Erscheinungsbild als auch die Materialkosten. Kleinere Tropfen nivellieren sich zu einem glatteren Film, werden aber leichter durch Luftbewegung weggeweht; größere Tropfen landen nass, erzeugen jedoch Textur. Die Übertragungseffizienz – der Prozentsatz der Beschichtung, der tatsächlich am Ziel haftet – reicht von etwa 30–40 Prozent bei konventionellem Luftspray bis zu 65–80 Prozent bei HVLP und 55–70 Prozent bei luftlos, abhängig von Entfernung, Winkel und Luftstrom um das Gebäude.
Ein Abstand der Pistole von 10–12 Zoll zur Oberfläche, ein rechtwinkliger Handgelenkwinkel und eine 50-prozentige Überlappung zwischen den Durchgängen halten den nassen Film gleichmäßig und minimieren das Zurückprallen. Bei Außenanstrichen stört Wind über etwa 10 mph das Muster, unabhängig von der Qualität der Pistole, weshalb das Staging und die Abschirmung ebenso wichtig sind wie die Gerätespezifikation. Auch die Schlauchlänge ist wichtig: Jeder zusätzliche Schlauch von 50 Fuß reduziert den verfügbaren Druck an der Düse, was die Bediener dazu drängt, den Pumpendruck zu erhöhen und die Zerstäubungsqualität zu verlieren, die sie versuchen zu erreichen.
Vollständiger Workflow: Sequenzierung, Maskierung und Ausstoßrate
Die Produktionsrate hängt viel mehr von der Vorbereitung und Bewegung ab als von der Auslösergeschwindigkeit. Eine disziplinierte Sequenz hält die Spritzpistole für Malerarbeiten kontinuierlich und nicht unterbrochen.
Arbeiten Sie von oben nach unten in jedem Raum: Decken, dann Wände, dann Leisten, dann Böden.
Maskieren Sie Fenster, Beschläge und angrenzende Flächen vor dem ersten Durchgang, nicht währenddessen.
Stellen Sie Material und Schlauchverläufe so auf, dass der Bediener niemals über nassen Film kreuzt, um die nächste Höhe zu erreichen.
Rückbürsten oder Rückrollen auf strukturierten und porösen Untergründen, wo atomisierte Beschichtung nicht eindringen kann.
Halten Sie einen nassen Rand, indem Sie in den vorherigen Durchgang mit gleichmäßigem Tempo sprühen.
Verfolgen Sie die Quadratmeterzahl pro Gallone pro Stunde, um Druck- und Düseneinstellungen zu identifizieren, die Material verschwenden.
Außenarbeiten fügen Wettersequenzen hinzu. Morgentau, direkte Nachmittagssonne und Untergrundtemperaturen über 90°F verändern die offene Zeit und die Verdampfungsgeschwindigkeit. Auftragnehmer, die Höhen rotieren, um den Schatten zu folgen, erreichen mehr Quadratmeter pro Tag als diejenigen, die eine einzige Fläche sprühen, bis die Beschichtung beginnt, sich zu häuten.
Fehleranalyse und Korrekturmaßnahmen
Oberflächenfehler sind diagnostische Signale und keine zufälligen Ausfälle. Jeder weist auf ein spezifisches Ungleichgewicht im Fluid-Luft-Beschichtungs-Dreieck hin.
Orangenhaut: Flüssigkeit zu dick, Druck zu niedrig oder Düse zu klein für die Viskosität.
Absenkungen und Läufer: übermäßiges Flüssigkeitsvolumen, langsame Durchgänge oder eine Oberfläche, die nicht für einen hohen Filmaufbau vorbereitet wurde.
Trockenspray: Abstand der Pistole zu groß, Luftdruck zu hoch oder Umgebungstemperatur beschleunigt den Lösungsmittelverlust.
Spritzern: getrocknetes Material in der Düse, ein verstopftes Sieb oder ein abgenutzter Nadelsitz.
Fischschwanzmuster: Luftkappe teilweise blockiert oder Flüssigkeitsdruck übersteigt die Zerstäubungskapazität der Kappe.
Ungleichmäßiger Glanz: inkonsistenter Überlapp, variierender Abstand der Pistole oder Beschichtung nicht richtig im Topf agitiert.
Die Korrektur eines Fehlers beginnt mit der Isolierung einer Variablen nach der anderen auf einem Testpanel. Das gleichzeitige Ändern von Düse, Druck und Technik macht die Ursache unmöglich zu identifizieren und führt oft zu einem zweiten Problem, bevor das erste gelöst ist.
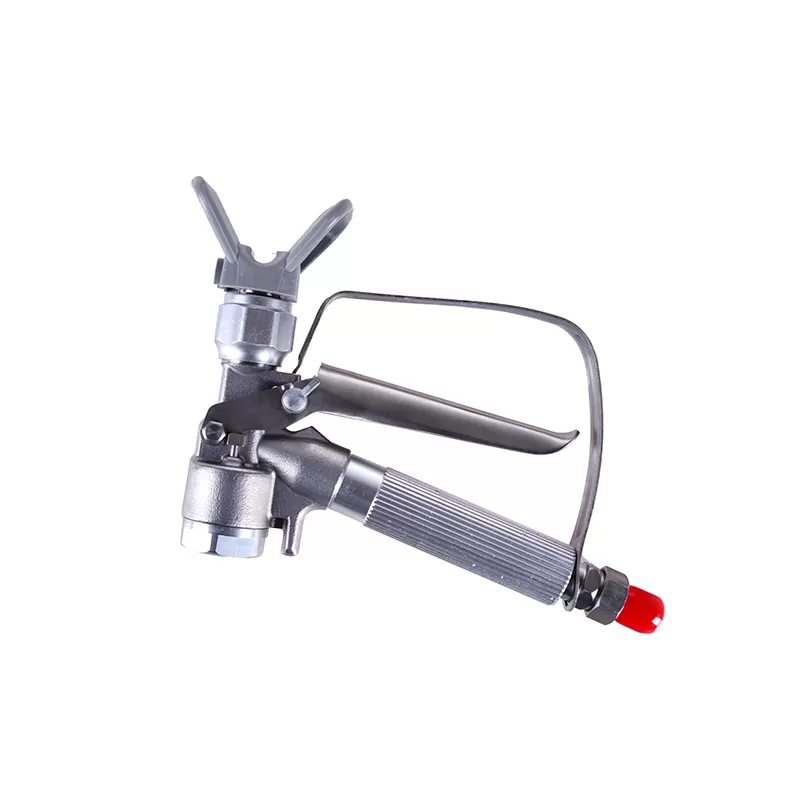
B2B Beschaffungskriterien für Spritzgeräte
Der Kauf für ein Team unterscheidet sich vom Kauf für einen einzelnen Benutzer. Die Betriebszyklusbewertungen, die Verfügbarkeit von Ersatzteilen und die Wartungsintervalle bestimmen die Gesamtkosten des Eigentums weit mehr als der Rechnungsbetrag des Geräts.
Betriebszyklus und Dauerbetriebsbewertung für Mehrdüsenbetriebe.
Verfügbarkeit von Düsen, Nadeln, Dichtungen und Luftkappen als vorrätige Verbrauchsmaterialien.
Kompatibilität mit den in gewerblichen und privaten Verträgen angegebenen Beschichtungen.
Konformitätsdokumentation für Niedrig-VOC- und Lösungsmittelvorschriften im Zielmarkt.
Servicezugang, Kalibrierungsunterstützung und Garantiebedingungen, die die tatsächlichen Produktionsstunden widerspiegeln.
Wechselbarkeit von Komponenten über eine Flotte zur Reduzierung der Bestandskomplexität.
HVBAN stellt Flüssigkeitshandhabungs- und Spritzgeräte her, die auf diesen Beschaffungsrealitäten basieren, mit dokumentierten Komponententoleranzen und Materialspezifikationen für Distributoren, OEM-Partner und Maler, die wiederholbare Ergebnisse über große Projektportfolios benötigen. Evaluierungseinheiten und technische Dokumentationen sind für Teams verfügbar, die eine Flotte standardisieren.
Häufig gestellte Fragen
Welche Düsen Größe sollte mit einer Spritzpistole verwendet werden, um Außenwände zu streichen?
Die meisten Außen-Latex- und Acryl-Emulsionen fließen am besten durch eine Düse von 0,015 bis 0,019 Zoll bei 2.000–2.500 psi. Dicke Elastomere benötigen möglicherweise 0,021 bis 0,031 Zoll, während Beizen und dünne Versiegelungen typischerweise 0,011 bis 0,013 Zoll benötigen. Der richtige Ausgangspunkt ist das Datenblatt des Beschichtungsherstellers, angepasst an die Schlauchlänge und die Umgebungstemperatur.
Kann eine Spritzpistole sowohl Innenwände als auch Außenverkleidungen behandeln?
Ein einzelnes airless Gerät mit austauschbaren Düsen kann beides abdecken, vorausgesetzt, die Druck- und Volumenwerte der Pumpe entsprechen dem größten verwendeten Durchmesser. Zierleisten und Schränke profitieren normalerweise von einer separaten HVLP-Pistole, da das airless Muster zu aggressiv für feine Finisharbeiten ist.
Wie viel Beschichtung geht durch Overspray verloren?
Die Transfereffizienz variiert je nach Technologie und Technik. Airless deponiert typischerweise 55–70 Prozent des Materials auf dem Ziel, HVLP erreicht 65–80 Prozent, und konventionelles Luftspray kann unter 40 Prozent fallen. Abstand zur Pistole, Wind und Musterüberlappung sind für einen Großteil der Variation verantwortlich.
Warum sieht das Finish selbst bei hohem Druck rau aus?
Ein höherer Druck garantiert keine bessere Zerstäubung. Wenn die Viskosität der Flüssigkeit zu hoch für die Düse ist oder wenn die Düse teilweise blockiert ist, erhöht das Anheben des Drucks die Geschwindigkeit, ohne die Tropfengröße zu reduzieren. Eine größere Düse, eine niedrigere Druckeinstellung und eine saubere Filtration korrigieren normalerweise die Textur.
Wie oft sollten Düsen, Nadeln und Dichtungen ersetzt werden?
Hartmetall-Düsen halten in der Regel 40 bis 80 Gallonen abrasiver Beschichtung, bevor die Musterveränderung messbar wird. Nadeln und Sitze nutzen sich langsamer ab, sollten jedoch überprüft werden, wenn die Pistole zwischen den Durchgängen tropft. Dichtungen sind verbrauchbar und sollten beim ersten Anzeichen von Weeping ersetzt werden.
Welche Informationen werden benötigt, um die Ausrüstung für eine Neulackierungsflotte zu spezifizieren?
Beschichtungsarten und Viskositäten, erforderliche Filmdicke, tägliche Quadratmeterziele, Verfügbarkeit von Strom vor Ort, Schlauchlängen und Erfahrungsgrad des Bedieners. Diese Parameter definieren Pumpendruck, Düsenbereich und Pistolen-Konfiguration ohne Rätselraten.
Rechnet sich luftunterstütztes Airless im Vergleich zu standardmäßigem Airless?
Für Auftragnehmer, die hochfeste, VOC-arme oder hochwertige wasserbasierte Beschichtungen auf sichtbaren Oberflächen sprühen, gleicht die feinere Zerstäubung und reduzierte Düsenabnutzung oft die höheren Anfangskosten aus. Für Volumenarbeiten auf rauen Untergründen bleibt standardmäßiges Airless die wirtschaftlichere Wahl.
Projektleiter, Händler und Maler, die eine Spritzpistole für Malerprogramme evaluieren, können ihre Beschichtungsspezifikationen, täglichen Produktionsziele und Substratmischungen an HVBAN zur Überprüfung der Konfiguration, zur Angebotsanfrage für Komponenten und zur Bewertung von Mustergeräten einreichen. Die Angabe von Schlauchlängen, Stromversorgung und Finish-Anforderungen in der Anfragephase verkürzt den Spezifikationszyklus und stellt sicher, dass die gelieferte Ausrüstung zum Produktionsumfeld passt.