La plupart des entrepreneurs en marquage et des chefs de projet municipaux se concentrent sur la vitesse de déplacement, la puissance du moteur et l'ergonomie du châssis lors de l'achat d'équipements. Cependant, les équipes de marquage routier rencontrent le plus de temps d'arrêt sévères lorsque les systèmes fluides échouent. Des bords de ligne inégaux, des pannes de conditionnement prématurées, des chutes de pression et des buses de pulvérisation obstruées proviennent rarement du châssis.
Chez HVBAN, nous construisons des machines de marquage routier à partir du système de distribution de fluide vers l'extérieur. Un équipement de marquage n'est pas seulement un chariot utilitaire ; c'est un système de déplacement industriel conçu pour doser, pressuriser et atomiser des fluides abrasifs sous des cycles de service sévères.
Si vous évaluez l'équipement de marquage uniquement comme un véhicule, vous risquez d'acheter une pompe sous-dimensionnée qui surchauffe la peinture, cisaille les liants ou ruine les profils de ligne. Ce guide décompose le processus de sélection à travers la mécanique des fluides, la rhéologie et l'ingénierie mécanique afin que vous puissiez spécifier la bonne machine pour votre portefeuille de projets.
Vous planifiez un appel d'offres pour de l'équipement à venir ou une mise à niveau de flotte ? Contactez notre équipe d'ingénierie aujourd'hui pour examiner vos spécifications de revêtement et recevoir une configuration système détaillée.
.webp?t=1790652088732 "machine de marquage de peinture")
1. Chimie des revêtements et compatibilité des fluides
Chaque marqueur de ligne est fondamentalement une plateforme de dosage et d'atomisation pour des produits chimiques spécialisés. Choisir la mauvaise architecture de pompe pour votre peinture de marquage routier spécifique crée des pannes immédiates sur le terrain.
Viscosité et sensibilité au cisaillement
Les peintures routières diffèrent considérablement des revêtements architecturaux. Elles contiennent de fortes concentrations de solides, tels que le carbonate de calcium, le dioxyde de titane et des extenders en quartz, pour résister aux impacts des pneus et aux intempéries.
Les peintures à base d'eau et à base de solvant standard nécessitent des pressions de travail comprises entre 1 800 et 3 000 PSI pour atteindre une atomisation complète sans dilution. Diluer la peinture routière viole les réglementations régionales sur les COV et compromet les temps de séchage. Une machine de marquage routier sans air équipée d'une pompe à piston à déplacement positif atomise ces peintures lourdes proprement, délivrant des bords nets sans effilochage des bords.
Certaines peintures souffrent de dégradation des liants lorsqu'elles sont soumises à des taux de cisaillement élevés. Si les passages de fluide sont trop étroits, la chute de pression génère de la chaleur par friction qui déstabilise les émulsions à base d'eau. Cela provoque la coagulation de la peinture à l'intérieur du collecteur. Les passages de fluide doivent maintenir des diamètres intérieurs constants pour prévenir les pics de vitesse.
Monocomposant vs. Bicomposant (2K) Plastique Froid
Les acryliques monocomposants restent liquides jusqu'à ce que le solvant ou l'eau s'évaporent. Les chimies à deux composants, telles que le MMA (méthacrylate de méthyle) ou le plastique froid 98:2, reposent sur une réaction chimique exothermique initiée par un catalyseur comme le peroxyde de benzoyle (BPO).
Lors de la sélection d'une machine de marquage en plastique froid, vous devez choisir entre deux philosophies distinctes de traitement des fluides :
Mélange Externe : La résine de base et le catalyseur sortent de buses de pulvérisation séparées et se mélangent dans l'air ou directement sur la surface de la route. Cette approche élimine le risque de durcissement de la résine à l'intérieur de la pompe ou du collecteur si un membre de l'équipe arrête de pulvériser de manière inattendue. Cependant, le vent ambiant peut altérer le rapport de mélange et compromettre le durcissement de la peinture.
Mélange interne : La résine et le catalyseur se combinent à l'intérieur d'une chambre de mélange active ou statique juste avant la buse. Cela permet un mélange chimique complet, un durcissement total et une durabilité supérieure du film. Cependant, cela nécessite un système de rinçage de solvant dédié. Si votre équipe retarde une séquence de rinçage de trois minutes, la section fluide se bloquera définitivement.
Pièces mouillées résistantes à l'usure
La peinture routière est abrasive. Alors que des milliers de gallons passent à travers une pompe, les solides en suspension agissent comme du papier de verre liquide sur les surfaces internes.
Les composants en acier au carbone standard ou en acier inoxydable non durci s'usent rapidement dans ces conditions. Recherchez un fabricant de traceurs de lignes routières qui installe des matériaux de qualité industrielle sur toutes les surfaces mouillées :
Selles de soupape en carbure de tungstène : Les soupapes de contrôle de fluide effectuent des millions de cycles. Les sièges en carbure résistent au micro-pitting, ce qui empêche la perte de pression lors des cycles sous charge complète.
Pistons en céramique ou en chrome dur : Les tiges en céramique micro-polies et en chrome dur industriel réduisent le frottement contre les joints, prolongeant la durée de vie opérationnelle entre les reconstructions.
Joints auto-ajustables : Les joints de fluide à ressort, en forme de V, compensent automatiquement l'usure naturelle, arrêtant les fuites externes avant qu'elles ne commencent.
2. Technologies de pompes : Systèmes à piston contre diaphragme
La pompe à fluide dicte la constance de la pression, la stabilité de l'épaisseur du film et la définition de la ligne. La plupart des machines commerciales utilisent soit des pompes à diaphragme, soit des pompes à piston hydraulique.
Pompes à diaphragme : Coût faible, limites de viscosité sévères
Les systèmes à diaphragme utilisent une membrane flexible oscillante pour faire circuler la peinture. Ils coûtent moins cher à l'achat et ont moins de pièces mécaniques mobiles exposées directement au fluide.
Cependant, les pompes à diaphragme offrent un avantage mécanique limité. Lorsque la viscosité du fluide augmente par les matins froids, les soupapes de contrôle d'admission du diaphragme ont du mal à se placer, affamant la section fluide. De plus, le débit de diaphragme présente une pulsation de pression notable lors de la transition de course. Cette pulsation produit un bord inégal, en "peau de serpent" sur la ligne routière, rendant difficile le passage des inspections strictes de largeur de ligne municipales.
Pompes à piston hydraulique : La norme robuste
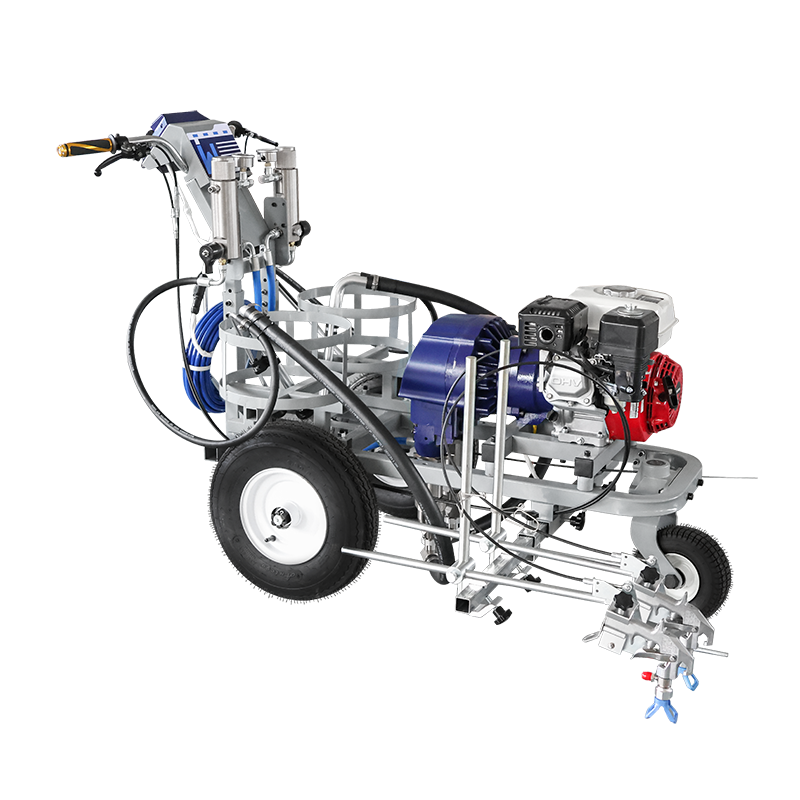
Les opérations modernes de marquage industriel reposent fortement sur l'équipement de marquage de peinture hydraulique. Dans ces systèmes, une pompe hydraulique entraînée par un moteur alimente un moteur hydraulique, qui fait circuler un piston de fluide robuste à travers une longue course continue.
Une pompe à piston hydraulique fournit un couple continu et inébranlable tout au long de la course. Cela offre des avantages de performance significatifs :
Pas de chute de pulsation : Le mécanisme de changement électronique ou mécanique inverse la direction de la course en quelques millisecondes, maintenant une pression de pointe constante et une définition nette des bords.
Pompage à haute viscosité : Les vannes de pied à immersion directe se trouvent bas dans le conteneur de peinture, utilisant la gravité et le vide pour tirer facilement des revêtements épais et non dilués.
Vitesses de cycle plus lentes : Les sections fluides à grand déplacement fournissent des débits élevés à faibles fréquences de cycle. Moins de cycles par minute minimisent le frottement, fonctionnant plus frais et durent plus longtemps que les installations mécaniques à gaz direct à cycle rapide.
Dimensionnement de la pompe : Débits et dimensionnement des orifices
Ne dimensionnez jamais votre pompe à peinture pour traceur de lignes uniquement en fonction de la vitesse moyenne. Dimensionnez-la en fonction de votre demande de fluide maximale. La demande de fluide maximale dépend du nombre de pistolets, de la largeur de la ligne, de l'épaisseur du mil et de la vitesse de déplacement maximale.
Consultez cette formule de dimensionnement de fluide avant d'acheter :
Débit requis (GPM) = Largeur de ligne (pouces) × Épaisseur de film humide (mils) × Vitesse (MPH) × 0.007
Pour faire fonctionner deux pistolets à peinture simultanément avec des buses de 0,023 pouce, le système doit supporter un débit de fluide minimum de 1,25 gallons par minute (GPM) sans faire chuter la pression de travail. Dimensionner une pompe pour fonctionner à 90 % de sa capacité en continu entraîne une dégradation prématurée de l'huile hydraulique et une défaillance des vannes. Faites fonctionner votre pompe à 60 % à 70 % de la capacité de débit continu pour maintenir une marge opérationnelle.
3. Matrice d'application : Apparier les machines aux exigences opérationnelles
Chaque application commerciale présente des contraintes physiques et environnementales uniques. Utilisez cette matrice pour apparier les exigences de votre site avec la bonne plateforme de machine.
Entrepôts, centres logistiques et installations intérieures
Les projets de marquage intérieur interdisent l'utilisation de moteurs à combustion interne en raison des risques de monoxyde de carbone et des niveaux de bruit. De plus, les marquages de sol en époxy et en polyuréthane à l'intérieur nécessitent des bords ultra-précis sans brouillard de surpulvérisation.
Source d'énergie : Batteries lithium-ion haute capacité ou AGM scellées.
Système de fluide : Machine de marquage routier électrique sans air en boucle fermée fonctionnant avec des buses réversibles à finition fine.
Caractéristique clé : Systèmes de confinement à vide intégrés ou écrans de surpulvérisation mécaniques pour garder la peinture hors de l'inventaire environnant.
Routes municipales et intersections urbaines
Le marquage des routes de la ville exige une grande mobilité, des cycles d'arrêt et de démarrage fréquents, et des changements de couleur rapides pour les lignes de circulation blanches et jaunes.
Source d'énergie : Moteurs à gaz commerciaux entraînant un système de propulsion hydraulique indépendant.
Système de fluide : Configuration de machine de marquage peinture à double pompe avec des chemins de fluide complètement séparés pour éliminer les temps de rinçage entre les couleurs.
Caractéristique clé : Systèmes de livraison de billes de verre sous pression reliés aux déclencheurs de pistolet à ligne via des temporisateurs de retard pour une incorporation immédiate des billes réfléchissantes.
Aéroports, pistes et infrastructures routières
Les longues lignes d'autoroute et les marquages de piste larges (jusqu'à 36 pouces de large) nécessitent un débit de fluide massif et une grande capacité embarquée.
Source d'énergie : Groupes électrogènes hydrauliques diesel ou à gaz à conduire.
Système de fluide : Équipement de marquage de peinture hydraulique à haut débit fournissant plusieurs pistolets avec des débits de peinture dépassant 4,0 GPM.
Caractéristique clé : Contrôleurs de ligne à saut automatisés, systèmes de direction auto-centrants et collecteurs d'admission de peinture en vrac.
4. Coût total de possession (TCO) et contrôle des temps d'arrêt
Une équipe de marquage coûte entre 150 et 400 dollars de l'heure en main-d'œuvre, contrôle de la circulation et frais de gestion. Si une pompe à fluide se bloque sur une fermeture d'autoroute active, vous perdez de l'argent bien avant de prendre en compte les pièces de rechange. Le prix d'achat d'une machine de marquage de peinture représente seulement 20 % à 30 % de son coût réel de cycle de vie.
Sections de fluide modulaires réparables sur le terrain
Lorsque les joints de pompe échouent sur le terrain, votre équipe fait face à deux options : passer quatre heures à démonter l'unité sur le bord de la route, ou remplacer la section de fluide en quelques minutes.
HVBAN conçoit des équipements autour de sections de fluide à détachement rapide. Les opérateurs peuvent desserrer un écrou de retenue, faire glisser l'unité de pompe inférieure usée, insérer un remplacement pré-emballé et reprendre le pulvérisation en moins de dix minutes. La pompe inférieure usée peut ensuite être entretenue à l'atelier dans des conditions propres.
Efficacité du refroidissement de l'huile hydraulique
Les pompes hydrauliques génèrent de la chaleur sous des charges lourdes soutenues. Lorsque les températures du fluide hydraulique dépassent 160 °F (71 °C), l'huile s'amincit, réduisant l'efficacité volumétrique et usant les joints internes.
Vérifiez la taille du réservoir hydraulique et la disposition de l'échangeur de chaleur avant d'acheter. Des réservoirs hydrauliques sous-dimensionnés économisent de l'espace dans le châssis mais entraînent une durée de vie réduite de la pompe dans les climats chauds. Recherchez des réservoirs de fluides de grande capacité avec des ventilateurs de refroidissement externes intégrés.
5. Liste de vérification pour l'évaluation des équipements de qualité ingénierie
Examinez ces spécifications mécaniques critiques avec les fabricants potentiels avant de signer un contrat d'achat :
1. Compatibilité des revêtements : Le paquet de joints de fluide est-il compatible avec votre chimie de peinture spécifique (à base d'eau, solvant, MMA, époxy 2K) ?
2. Taux de déplacement de la pompe : Quel est le débit de fluide par cycle, et quel régime moteur est nécessaire pour maintenir une pression maximale dans la ligne ?
3. Accessibilité de la section fluide : La partie inférieure de la pompe peut-elle être retirée sans démonter le moteur ou les connexions de transmission hydraulique ?
4. Matériaux des sièges de soupape : Les sièges de soupape d'admission et de décharge sont-ils construits en carbure de tungstène solide ou en acier à outils traité ?
5. Système de refroidissement hydraulique : Le système dispose-t-il d'un refroidisseur d'huile assisté par ventilateur, dédié et classé pour un fonctionnement ambiant au-dessus de 100°F (38°C) ?
6. Architecture de livraison de billes de verre : Le réservoir de billes est-il une boîte gravitaire non pressurisée, ou un récipient sous pression certifié ASME délivrant une insertion forcée des billes ?
7. Support de pièces de rechange : Le fournisseur d'équipement maintient-il un inventaire régional pour les consommables courants (embouts, joints, filtres, soupapes) pour un envoi immédiat ?
Spécifier une machine de marquage de peinture nécessite un équilibre entre la rhéologie des fluides et la sortie mécanique. Choisir la bonne plateforme de livraison de fluide garantit des constructions de film uniformes, des lignes nettes et une production sur le terrain ininterrompue.
Avez-vous des questions techniques sur l'adéquation d'une pompe à vos spécifications de peinture ? Soumettre une demande à l'équipe d'ingénierie de HVBAN. Nous fournissons des examens complets de compatibilité des fluides et des options de fabrication sur mesure pour des projets de marquage à l'échelle mondiale.
Questions Fréquemment Posées
Q1 : Pourquoi la peinture fuit-elle du écrou de joint de gorge pendant le pulvérisateur ?
A1 : Les joints de gorge se compressent et s'usent naturellement pendant l'opération. Si l'écrou de joint se desserre, le fluide contourne les joints supérieurs. Une légère fuite peut souvent être corrigée en serrant l'écrou de joint d'un quart de tour et en ajoutant du liquide d'étanchéité de gorge (TSL) pour empêcher la peinture séchée de déchirer les joints. Si la fuite persiste, les joints en V sont usés ou la tige de piston est rayée, nécessitant une reconstruction de la section fluide inférieure.
Q2 : Puis-je appliquer des matériaux plastiques à deux composants à froid en utilisant une machine de marquage routier sans air standard ?
A2 : Non. Les machines sans air à pompe unique standard ne peuvent pas proportionner ou mélanger des matériaux 2K en toute sécurité. Si la peinture mélangée durcit à l'intérieur des lignes de fluide standard, l'ensemble de la partie inférieure de la pompe, le tuyau haute pression et le collecteur de pulvérisation doivent être jetés. Les chimies à deux composants nécessitent des circuits de dosage de fluide dédiés et hors ratio (comme des systèmes 98:2 ou 1:1) dotés de boucles de purge de solvant d'urgence intégrées.
Q3 : Comment éliminer les chutes de pression lors de la déclenchement du pistolet à pulvériser ?
A3 : La chute de pression indique généralement que l'orifice de votre buse d'aspersion dépasse le débit continu de la pompe, ou que la ligne d'admission de peinture est partiellement obstruée. Tout d'abord, confirmez que le filtre d'entrée de fluide et le filtre en maille de la pistolet sont complètement propres. Si les filtres sont clairs, réduisez d'une taille de buse (dans l'exemple, passez de .023 à .021) ou passez à une plateforme d'équipement de marquage hydraulique à débit plus élevé.
Q4 : Quel est l'avantage fonctionnel réel d'une pompe à piston hydraulique par rapport à une pompe mécanique à gaz ?
A4 : Les pompes mécaniques à gaz utilisent des engrenages et des liaisons excentriques pour actionner le piston à des fréquences élevées. Ce mouvement rapide provoque des pics de pression, une friction des joints et une usure de la buse. Les systèmes à piston hydraulique utilisent une pression de fluide lisse pour actionner le piston plus bas et plus lentement tout en déplaçant plus de volume par coup. Cela fournit une courbe de pression complètement plate, aucun pulsation de bord de ligne, et des durées de vie des joints de fluide plus longues.
Q5 : Comment l'usure de la buse affecte-t-elle à la fois la qualité de la ligne et les coûts des matériaux ?
A5 : À mesure que la peinture abrasive passe à travers un orifice de buse en carbure, l'ouverture s'élargit et s'arrondit. Une buse classée à .019 pouces peut s'user jusqu'à .023 pouces après quelques milliers de pieds de travail continu. Cette usure élargit le modèle de pulvérisation, diminue la qualité de l'atomisation et augmente le débit de peinture de jusqu'à 30 %. Le remplacement immédiat des buses usées protège les dimensions de la ligne et prévient une application excessive de peinture coûteuse.